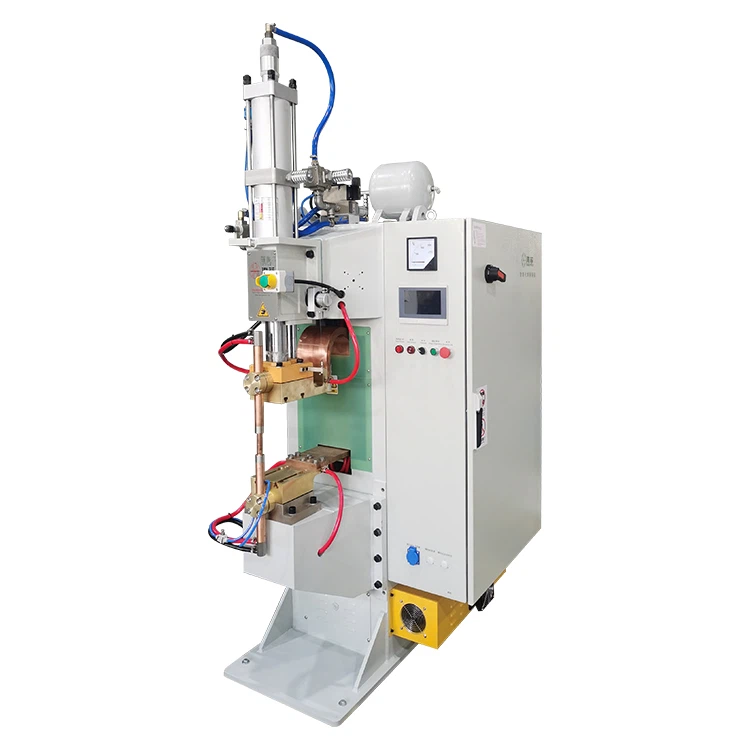
Varjenje projekcije matice je pogosta uporaba anStroj za točkovno varjenje MFDCin se pogosto uporablja v avtomobilskih delih, gradbenih strojih, sklopih pločevine, komponentah naprav in proizvodnji električnih omaric. Je učinkovit, ponovljiv in primeren za-velikoserijsko proizvodnjo, zlasti ko je treba varjene matice ali čepe spojiti s kovinskimi ploščami.
V dejanski proizvodnji pa se številne tovarne soočajo z dvema ponavljajočima se težavama:ločitev zvara maticeinpokanje zvara ali močan brizg. Ločitev zvara lahko privede do neuspelih preizkusov navora, ohlapnih matic, težav pri sestavljanju in zavrnitve delov. Razpoke ali brizganje lahko onesnažijo niti, poškodujejo površino pločevine, skrajšajo življenjsko dobo elektrod in upočasnijo proizvodnjo.
Teh težav običajno ni mogoče rešiti s preprostim povečanjem toka ali dodajanjem večjega pritiska. Varjenje projekcije matice je odvisno od ravnovesja med varilnim tokom, časom varjenja, silo elektrode, zasnovo projekcije, stanjem pločevine, stanjem elektrode, natančnostjo vpenjanja in zmogljivostjo hlajenja.
V tem priročniku so razloženi pogosti vzroki za ločitev zvara in pokanje pri varjenju štrleče matice, kako jih odpraviti in kaj morajo kupci preveriti, ko izbirajoStroj za točkovno varjenje MFDC, aparat za uporovno varjenje, ozavtomatizacija varjenja po merisistem za projekte varjenja matice.

Kaj je varjenje projekcije matice?
1. Osnovni princip varjenja projekcije matice
Varjenje štrleče matice je vrsta uporovnega varjenja. Med varjenjem se izbokline matice dotikajo pločevine. Ko tok teče skozi kontaktno območje, se na točkah projekcije ustvari uporovna toplota. Pod silo elektrode se štrline zrušijo in tvorijo zvarjen spoj s ploščo.
Za razliko od običajnega točkovnega varjenja projekcijsko varjenje koncentrira toploto na predvidenih točkah projekcije. Zaradi tega je položaj varjenja lažje nadzorovati, postopek pa je primeren za matice, čepe in druge pritrdilne elemente.
Ključno je, da ne pregrejete celotnega oreha in lista. Cilj je ustvariti dovolj toplote na štrlinah, jim omogočiti, da se pravilno sesedejo in tvorijo močan spoj brez pretiranega brizganja ali deformacij.
2. Zakaj je stroj za točkovno varjenje MFDC primeren za varjenje projekcije matice?
AnStroj za točkovno varjenje MFDCuporablja srednje{0}}frekvenčni inverterski napajalnik. V primerjavi s tradicionalno opremo za varjenje z izmeničnim tokom običajno zagotavlja stabilnejši izhodni tok, hitrejši odziv in boljši nadzor toka.
Pri varjenju s štrlečo matico je to pomembno, ker je kakovost zvara zelo občutljiva na stabilnost toka, silo elektrode in čas. Stabilen sistem MFDC lahko pomaga zmanjšati nihanje toka in izboljša konsistenco zvara pri serijski proizvodnji.
Pri avtomobilskih delih, pločevinastih komponentah in električnih sklopih varjenje projekcijskih matic pogosto zahteva stabilno trdnost zvara, čiste navoje, omejeno brizganje, nadzorovano vdolbino in ponovljive proizvodne cikle. Stroj za točkovno varjenje MFDC je v kombinaciji s pravim krmilnikom, elektrodami, vpenjalom, hladilnim sistemom in podajalnikom matice zelo primeren za to vrsto proizvodnje.
Pogoste težave s kakovostjo pri varjenju štrleče matice
1. Odstranitev zvara
Ločitev zvara je ena najpogostejših težav pri varjenju štrleče matice. Morda se zdi, da je matica privarjena na pločevino, vendar se med preskusom vlečenja, preskusom navora ali končnim sestavljanjem zrahlja.
To običajno pomeni, da štrline niso tvorile močnega zvara ali se niso pravilno spojile s pločevino. V proizvodnji je ta težava tvegana, ker je lahko površina videti sprejemljiva, medtem ko je dejanska trdnost zvara prenizka.
Če pregled- prvega kosa ali redno vzorčenje ni opravljeno, lahko šibki deli preidejo v naslednji postopek sestavljanja.
2. Razpoke, razpoke ali močne brizge
Razpoke ali razpoke se ponavadi pojavijo kot prekomerne iskre, brizganje kovine, ožgane površine pločevine, brizganje znotraj navoja matice ali hudo zrušitev štrline. V nekaterih primerih je lahko plošča lokalno opečena ali pa se matica deformira.
Močno brizganje vpliva več kot na videz. Lahko poškoduje navoj, zmanjša kakovost sestavljanja, poveča obrabo elektrode in sčasoma naredi varilni proces manj stabilen.
3. Hladno varjenje ali šibko lepljenje
Hladen zvar pomeni, da del kaže oznako zvara, vendar notranja vez ni dovolj močna. Morda ne odpove takoj, lahko pa med vibriranjem, zategovanjem ali dolgotrajno-uporabo.
Hladni zvari so pogosto posledica nezadostne toplote, neustrezne sile elektrode, površinske kontaminacije, obrabe elektrode ali nedoslednih štrlečih matic.
4. Onesnaženje navoja ali deformacija matice
Če brizganje pride v navoj matice, se vijak morda ne bo gladko sestavil. Če je čas varjenja predolg ali sila elektrode ni primerna, se lahko deformira tudi telo matice.
Za proizvodne dele je treba kakovost navojev preveriti po varjenju, še posebej, če se varjene matice uporabljajo v avtomobilih, strojih ali konstrukcijskih sklopih.
Glavni vzroki za ločitev zvara pri varjenju štrleče matice
1. Varilni tok je prenizek
Varilni tok je glavni vir toplote pri uporovnem varjenju. Če je tok prenizek, se štrline ne morejo pravilno segreti in zrušiti, zvar pa morda ne bo nastal.
V tem primeru preprosto povečanje časa varjenja morda ne bo rešilo težave. Tok, čas in silo elektrode je treba prilagoditi skupaj glede na velikost matice, debelino pločevine, vrsto materiala in površinsko prevleko.
2. Čas varjenja je prekratek
Če je čas varjenja prekratek, se lahko štrline začnejo segrevati, vendar se ustavijo, preden nastane stabilna vez. To pogosto povzroči šibko vez ali ločitev zvara.
Ta težava se pogosteje pojavi pri varjenju debelejših pločevin, večjih matic ali prevlečenih materialov, kot je pocinkano jeklo.
Časa varjenja pa ne smemo zlepa povečevati. Predolg čas varjenja lahko povzroči pregrevanje, brizganje, deformacijo matice ali poškodbo pločevine.
3. Sila elektrode je previsoka ali prenizka
Sila elektrode neposredno vpliva na kakovost varjenja projekcije. Če je sila prenizka, postane kontaktni upor nestabilen in lahko pride do lokalnega pregrevanja, kar povzroči brizganje ali pokanje. Če je sila previsoka, lahko gostota toka pade, proizvodnja toplote se lahko zmanjša in zvar lahko postane premajhen.
To pomeni, da projekcijsko varjenje ni postopek, kjer je "več pritiska vedno boljše." Pravilna sila bi morala omogočiti, da se štrline matice stabilen stikajo, pravilno segrejejo in sesedejo pod nadzorovanimi pogoji.
4. Velikost ali oblika projekcije matice ni skladna
Izbočine na matici so ključne točke, kjer se koncentrira toplota. Če so štrline premajhne, manjkajo, so neenakomerne, poškodovane ali neskladne po višini, postane porazdelitev toplote nestabilna.
V tem primeru ločitve vara morda ne bo povzročil sam varilni stroj. Lahko pride zaradi nestabilne kakovosti orehov.
Pred masovno proizvodnjo je treba preveriti višino, število, obliko in konsistenco matice.
5. Olje, oksid ali premaz vpliva na kontaktno površino
Olje, rja, oksidne plasti, mazivo za žigosanje, debeli premazi ali nestabilne pocinkane plasti lahko vplivajo na kontaktni upor in prenos toplote.
Če se stanje površine spreminja od serije do serije, lahko enaki varilni parametri povzročijo različne rezultate. Zato so čiščenje materiala, vhodna kontrola in kontrola stanja površine pomembni pri varjenju projekcije matice.
6. Slabo pozicioniranje vpenjala ali neporavnanost matice
Če matica ni centrirana, je locirni zatič obrabljen, položaj luknje v plošči ni natančen ali vpenjalo dela ne vpne pravilno, se izbokline morda ne bodo enakomerno dotikale pločevine.
Posledično se lahko nekatere štrline dobro zvarijo, druge pa ne zlepijo. To lahko povzroči ločitev zvara, slabe rezultate navora ali nestabilno trdnost zvara.
Pri avtomatiziranem varjenju štrleče matice je treba redno preverjati lokacijski zatič, sistem za dovajanje matice, referenčno vpenjalo in senzorje za zaznavanje.
Glavni vzroki za razpoke, razpoke in brizganje
1. Varilni tok je previsok
Prevelik varilni tok je pogost vzrok za pokanje in močne brizge. Izbokline se prehitro segrejejo in staljena kovina lahko izstopi, preden se spoj stabilizira.
Če je varilna iskra prevelika, je zvok oster, je pločevina zažgana ali je navoj matice umazan z brizganjem, je treba najprej preveriti trenutno nastavitev.
2. Čas stiskanja je prekratek
Čas stiskanja je čas med stikom z elektrodo in tokom toka. Če se tok začne, preden sta matica in plošča popolnoma vpeti, je kontaktno stanje nestabilno in lahko pride do lokalnega pregrevanja.
To pogosto vodi do poka, še posebej, če plošča ni ravna, se vpenjalo počasi zapira ali pnevmatski sistem ni stabilen.
3.Slabo spremljanje-ob zrušitvi projekcije
Med varjenjem izbočenih matic se izbokline med segrevanjem sesedejo. Varilna glava mora vzdrževati pritisk med tem zrušitvijo. Če se stroj slabo odziva-na nadaljnje ukrepanje, lahko staljena kovina izstopi iz območja spoja, kar povzroči brizganje.
To je eden od razlogov, zakaj lahko starejši stroji ali počasni pnevmatski sistemi povzročijo nestabilne zvare med varjenjem štrleče matice.
4.Slabo hlajenje povzroča pregrevanje elektrode
Pri neprekinjeni proizvodnji se temperatura elektrode dvigne, če je hladilni sistem šibek, blokiran ali nestabilen. Ko postane elektroda prevroča, se stanje kontakta spremeni, obraba elektrode se poveča in kakovost zvara postane manj dosledna.
Hlajenje ni le pomožna funkcija. To je ključni del stabilnega delovanja stroja za točkovno varjenje MFDC.
5. Obraba elektrode ali neenakomerna površina elektrode
Obrabljena, umazana ali neenakomerna površina elektrode spremeni porazdelitev toka in porazdelitev tlaka. Če so isti varilni parametri na začetku dobro delovali, vendar se brizganje po določenem obdobju proizvodnje poveča, je treba pred spreminjanjem varilnih parametrov preveriti stanje elektrode in hladilni sistem.
Kako rešiti ločitev zvara pri varjenju projekcije matice?
1. Zgradite stabilno okno toka, časa in sile
Ločitev zvara ne bi smeli rešiti s spremembo samo enega parametra. Boljša metoda je beleženje obstoječega varilnega toka, časa varjenja, sile elektrode, časa stiskanja, časa zadrževanja in stanja elektrode, nato pa korak za korakom prilagodite postopek.
V številnih aplikacijah za varjenje projekcije matice se pogosto uporablja pristop "večji tok, krajši čas in stabilna sila", vendar mora biti natančna nastavitev odvisna od velikosti matice, debeline pločevine, prevleke in zmogljivosti stroja.
Za pocinkano jeklo lahko pride v poštev dvojno-impulzni postopek varjenja. Prvi impulz pomaga pripraviti kontaktne pogoje, drugi impulz pa tvori glavni zvar.
2.Preverite kakovost projekcije matice in prileganje plošče-navzgor
Če se po nastavitvi parametrov ločitev zvara nadaljuje, je treba preveriti samo matico. Poglejte, ali so projekcije popolne, ali je višina skladna in ali je prišlo do poškodb, oksidacije ali dimenzijskih sprememb.
Preveriti je treba tudi luknjo v plošči, ravnost in stanje kontakta. Če je med matico in pločevino reža, bo stabilnost varjenja težko ohraniti.
3. Odstranite olje, oksid in površinsko kontaminacijo
Pred varjenjem mora biti matica in plošča brez očitnih olj, rje, oksidnih plasti in tujkov. Za pocinkano ali prevlečeno jeklo mora biti stanje prevleke združljivo z izbranim postopkom varjenja.
Če onesnaženje izvira iz olja za žigosanje ali olja za preprečevanje rje, je treba pred varjenjem dodati čiščenje ali nadzor postopka.
4. Oblecite ali zamenjajte obrabljene elektrode
Obraba elektrod spremeni tlak in porazdelitev toka. Namesto čakanja, dokler ne pride do okvare zvara, je treba uporabiti redni urnik popravljanja elektrod.
Pri varjenju štrleče matice je treba površino elektrode, pritrdilni zatič, hladilni kanal in poravnavo elektrod preveriti skupaj.
5. Izboljšajte pozicioniranje in vpenjanje vpenjal
Če se matica premakne, plošča premakne ali je vpenjalo nestabilno, štrline ne bodo enakomerno obremenjene. Lokacijski zatič je treba preveriti glede obrabe, vpenjalo je treba zategniti in del vsakič postaviti v isti položaj.
Za večjo-serijsko proizvodnjo je mogoče dodati-zaščito pred napakami, kot je zaznavanje prisotnosti matice, zaznavanje orientacije, zaznavanje položaja luknje in-pregled navojev po varjenju.
Kako rešiti razpoke, razpoke in brizganje?
1. Zmanjšajte prekomerni tok brez ustvarjanja hladnega zvara
Če med varjenjem pride do velikih isker, ostrega hrupa, močnega brizganja ali kontaminacije niti, je tok morda previsok. Tok je mogoče nekoliko zmanjšati, medtem ko prilagodite čas varjenja in silo elektrode, da ohranite trdnost zvara.
Toka ne zmanjšajte preveč, ker lahko nezadostna toplota povzroči hladne zvare ali odstopitev zvarov.
2. Povečajte čas stiskanja pred trenutnim tokom
Pri pogostih težavah z brizganjem lahko podaljšanje časa stiskanja pomaga zagotoviti, da so matica, štrline in plošča popolnoma vpeti, preden se začne tok.
To je še posebej uporabno, če je plošča neenakomerna, se vpenjalo počasi zapira ali je pnevmatski odziv nestabilen.
3. Preverite silo elektrode in nadaljnji-odziv
Če je sila elektrode prenizka, lahko kontaktni upor postane previsok, kar povzroči lokalno pregrevanje in brizganje. Preverite zračni tlak, gibanje cilindra, odziv varilne glave, vodila in tlačne senzorje.
Za projekte s strožjimi zahtevami glede kakovosti lahko servo nadzor tlaka zagotovi boljši odziv in stabilnost procesa.
4.Preglejte pretok hladilne vode in temperaturo elektrode
Težave s hlajenjem se pogosto pojavijo po tem, ko stroj nekaj časa deluje. Preverite pretok vode, vodni tlak, temperaturo vode, zamašene kanale in notranje hlajenje elektrode.
Slabo hlajenje lahko povzroči hitrejšo obrabo elektrod, več brizganja, globlje vdolbine in nedosledno trdnost zvara.
5. Zmanjšajte vrzeli med matico in ploščo
Velike vrzeli povzročajo nestabilen stik. Tok se lahko osredotoči le na eno ali dve projekciji, kar povzroči pokanje ali neenakomerno lepljenje.
Nastavek mora trdno držati matico in ploščo skupaj. Namestitveni zatič mora tudi natančno voditi matico in jo držati sredinsko glede na luknjo v pločevini.
Praktični postopek odpravljanja težav za proizvodne linije
1. korak: Opazujte varilno napako
Če je težava v ločitvi vara, preverite, ali toplota ni zadostna, pritisk ni ustrezen ali štrleči deli niso tvorili pravilnega vara. Če je težava v poku ali škropljenju, preverite, ali je tok previsok, tlak prenizek, čas stiskanja prekratek ali hlajenje nenormalno.
Koristna opazovanja vključujejo velikost iskre, zvok varjenja, kontaminacijo niti, barvo zvara, globino vdolbine, položaj matice in deformacijo pločevine.
2. korak: Preverite matico in material pločevine
Preverite velikost matice, višino projekcije, številko projekcije, debelino pločevine, premaz in čistočo površine. Številne težave z varjenjem, ki se zdijo-povezane s strojem, so dejansko posledica variacije materiala ali površinske kontaminacije.
3. korak: Preverite elektrode, napeljave in hlajenje
Preglejte površino elektrode, pritrdilni zatič, tesnost vpenjala in hladilno vodo. Če se težava po obdobju proizvodnje poslabša, je treba najprej preveriti obrabo elektrod in učinkovitost hlajenja.
4. korak: Previdno prilagodite varilne parametre
Ko potrdite, da so material, elektrode, vpenjala in hlajenje sprejemljivi, prilagodite tok, čas, silo, čas stiskanja in čas zadrževanja.
Bolje je prilagoditi eno glavno spremenljivko naenkrat in zabeležiti rezultat. Spreminjanje več parametrov hkrati oteži ugotavljanje pravega vzroka.
5. korak: potrdite rezultate s testiranjem, ne samo z videzom
Varjenja štrleče matice ne smemo soditi samo po videzu. Za potrditev kakovosti zvara je treba uporabiti preizkušanje navora, preizkušanje vlečenja, preizkušanje lupljenja, porušitveno preskušanje in pregled navojev.
Pri avtomobilskih sestavnih delih in kritičnih sklopih morata biti-odobritev prvega kosa in redno vzorčenje del proizvodnega procesa.
Kaj morate preveriti pri izbiri stroja za točkovno varjenje MFDC
1.Stabilna izhodna moč
Za varjenje štrleče matice je bistven stabilen izhodni tok. Stroj mora podpirati stalen-nadzor toka in zmanjšati učinek nihanj napajanja, variacije materiala in sprememb kontaktnih pogojev.
Pri nakupu astroj za točkovno varjenje, ne glejte samo na nazivno moč. Preverite tudi odziv krmilnika, obseg parametrov, zmožnost snemanja podatkov in funkcije alarma.
2. Zanesljiv nadzor sile
Varjenje štrleče matice je zelo občutljivo na silo elektrode. Stroj mora zagotavljati stabilen pritisk in dobro spremljanje-med zrušitvijo projekcije.
Pri zahtevnih proizvodnih linijah se lahko upošteva servo nadzor tlaka za izboljšanje doslednosti s spremljanjem tlaka, premika ali procesne krivulje.
3. Pravilna elektroda in lokacijska struktura
Varilni sistem s štrlečo matico potrebuje ustrezne zgornje elektrode, spodnje elektrode, locirne zatiče in izolacijsko zasnovo. Locirni zatič mora matico natančno namestiti, ne da bi povzročil uhajanje toka, prekomerno obrabo ali neusklajenost.
Pri različnih velikostih matice je treba elektrodo in lokacijsko strukturo enostavno zamenjati ali prilagoditi.
4. Hladilna zmogljivost za neprekinjeno proizvodnjo
Pri kontinuirnem varjenju mora biti hlajenje dovolj močno, da ohrani stabilno temperaturo elektrod, transformatorjev in prevodnih komponent.
Če hladilna zmogljivost ni zadostna, lahko stroj na začetku dobro vari, po neprekinjenem delovanju pa postane nestabilen.
5. Dvojno{1}}impulzno in več{2}}stopenjsko krmiljenje parametrov
Za pocinkano jeklo, prevlečene materiale ali dele s strožjimi zahtevami za nadzor brizganja je lahko v pomoč dvo-impulzni ali več-stopenjski nadzor varjenja.
Predgrelni impulz lahko izboljša kontaktne pogoje, medtem ko glavni varilni impulz oblikuje spoj. Kupci morajo potrditi, ali krmilnik podpira več-stopenjski tok, čas stiskanja, čas zadrževanja, shranjevanje receptov in hitro preklapljanje parametrov.
6. Združljivost avtomatizacije
Za-velikoserijsko proizvodnjo bo varilni sistem morda potreboval samodejno podajanje matice, pozicioniranje delov, zaznavanje prisotnosti matice, pregled po-varu, robotsko rokovanje ali sledenje podatkov MES.
Paleta izdelkov Haifei vključuje uporovne varilne stroje, točkovne varilne stroje, avtomatizacijo varjenja, stroje po meri, varilne dodatke, krmilnik, transporter za matice, vodni hladilnik, transformator in druge povezane sisteme, ki so pomembni za avtomatizirano varjenje projekcije matice in proizvodnjo uporovnega varjenja.
Katere teste je treba opraviti pred množično proizvodnjo?
1.Prvi-preskus varjenja kosov
Pred serijsko proizvodnjo je treba pri prvem delu preveriti videz zvara, položaj matice, stanje navoja in osnovno trdnost zvara. Proizvodnja naj se nadaljuje šele po potrditvi-rezultata prvega kosa.
2. Preskušanje vlečenja ali navora
Varjenje projekcije matice običajno zahteva preverjanje trdnosti. Preizkus vlečenja ali preskus navora je treba izvesti v skladu z zahtevami kupca za montažo ali notranjim standardom kakovosti.
3. Destruktivno testiranje
Med uvedbo novega izdelka ali spremembami parametrov lahko destruktivno testiranje pokaže, ali so štrline ustvarile učinkovito vez s ploščo. Če zlomljeni del kaže malo lepljenja na območju projekcije, je pri postopku še vedno tveganje hladnega varjenja.
4. Neprekinjen preskus stabilnosti varjenja
Ne odobrite stroja samo na podlagi enega ali dveh vzorcev. Priporočljiv je preskus majhne serije, da se preveri, ali prvi kosi in kasnejši kosi ostanejo skladni.
Med tem preskusom se osredotočite na temperaturo elektrode, stopnjo brizganja, spremembo vdolbine, kakovost niti in variacijo trdnosti zvara.
Katere informacije morate posredovati, preden zahtevate ponudbo?
1. Podrobnosti matice in pločevine
Navedite velikost matice, številko štrline, obliko štrline, material pločevine, debelino pločevine, površinsko obdelavo in ali je del pocinkan ali prevlečen. Močno priporočamo risbe in dejanske vzorce.
2. Varilni položaj in zahteve za montažo
Navedite položaj zvara, velikost luknje, zahtevo za centriranje, zahtevo za zaščito navojev in sprejemljive vdolbine ali površinske oznake. Te podrobnosti vplivajo na elektrodo, locirni zatič in zasnovo vpenjala.
3. Zahteve za testiranje kakovosti
Če obstajajo zahteve glede vlečne sile, navora, luščenja, rušilnega preskusa, videza ali pregleda navojev, jih delite na stopnji ponudbe. To dobavitelju pomaga oblikovati stroj in proces na podlagi dejanskega cilja kakovosti.
4. Proizvodne zmogljivosti in potrebe po avtomatizaciji
Dobavitelju povejte ciljno proizvodnjo na uro ali na dan, ali ima del več različic, ali je nalaganje ročno ali samodejno in ali je potrebno podajanje orehov, robotsko rokovanje, pregled vida ali sledenje podatkov MES.
Kako Haifei podpira projekte varjenja projekcije matice?
1. MFDC rešitve za točkovno varjenje in avtomatizirano projekcijsko varjenje
Haifei ponuja rešitve za uporovno varjenje in avtomatizirano varjenje za sodobno proizvodnjo, vključno s stroji za difuzijsko varjenje, stroji za točkovno varjenje, stroji za varjenje šivov in avtomatizirano varilno opremo, ki se uporablja v novi energiji, energetski opremi in avtomobilski proizvodnji.
Za varjenje štrleče matice lahko Haifei oceni velikost matice, debelino pločevine, stanje površine, položaj zvara in proizvodni cilj, nato pa priporoči ustrezen stroj za točkovno varjenje MFDC, stroj za varjenje štrleče matice ali prilagojeno varilno delovno postajo.
2.Vzorčno varjenje in validacija postopka
Preden naročijo opremo, lahko stranke zagotovijo matice, pločevinaste dele, risbe in zahteve glede testiranja za vzorčno varjenje. To pomaga potrditi trdnost zvara, stopnjo brizganja, stanje navoja, globino vdolbine in proizvodni cikel, preden se potrdi končna konfiguracija stroja.
3. Podpora za elektrode, napeljave, hlajenje in avtomatizacijo
Kakovost varjenja projekcije matice ni odvisna le od varilnega stroja, ampak tudi od elektrod, locirnih zatičev, vpenjal, hladilne vode, podajalnikov matice in integracije proizvodne linije.
Haifei lahko ponudi praktične predloge za strukturo elektrod, pozicioniranje vpenjal, zasnovo hlajenja in integracijo avtomatizacije na podlagi dejanskega obdelovanca.
pogosta vprašanja
V: Kaj je najpogostejši vzrok za ločevanje zvara pri varjenju štrleče matice?
O: Pogosti vzroki vključujejo nizek varilni tok, neustrezno silo elektrode, kratek čas varjenja, slabo kakovost projekcije matice, površinsko olje ali oksid in netočno pozicioniranje vpenjala. Pred nastavljanjem parametrov preverite material, elektrode in orodje.
V: Ali pokanje zvara vedno povzroči premočan tok?
O: Prekomerni tok je pogost vzrok, vendar ni edini. Nizek tlak, kratek stiskalni čas, slabo spremljanje-varilne glave, vrzeli med deli in slabo hlajenje lahko povzročijo tudi pokanje in brizganje.
V: Zakaj pocinkano jeklo ustvari več brizganja med varjenjem šilke matice?
O: Cinkova prevleka vpliva na kontaktno odpornost in porazdelitev toplote. Pri segrevanju lahko premaz poveča tudi brizganje. Stabilen nadzor sile, ustrezne elektrode in parametri dvojnega-pulznega varjenja lahko pomagajo izboljšati rezultat.
V: Ali je stroj za točkovno varjenje MFDC primeren za varjenje štrleče matice?
O: Da. Aparat za točkovno varjenje MFDC zagotavlja stabilen izhodni tok in je primeren za varjenje projekcijskih matic, varjenje projekcij in šaržno varjenje kovinskih delov. Moč stroja, nadzor sile, zasnova elektrode in vpenjanje se morajo ujemati z dejanskim delom.
V: Kako lahko preverim, ali je zvar matice sprejemljiv?
O: Ne zanašajte se samo na videz. Uporabite testiranje navora, testiranje vleke, rušilno testiranje, pregled navojev in neprekinjene preskuse varjenja, zlasti za avtomobilske dele in strukturne komponente.
V: Ali naj zahtevam vzorčno varjenje, preden kupim varilni stroj za štrleče matice?
O: Da. Zagotovite prave matice, pločevinaste dele, risbe in standarde testiranja. Vzorčno varjenje pomaga potrditi trdnost zvara, brizganje, vdolbino, stanje navoja in čas cikla, preden je stroj naročen.
Zaključek
Ločitev zvara, razpoke in brizganje pri varjenju štrleče matice običajno ne povzroči en sam dejavnik. Ločitev je pogosto povezana z nezadostno toploto, neprimerno silo, nestabilno kakovostjo projekcije, površinsko kontaminacijo ali slabim položajem vpenjal. Pokanje in brizganje sta pogosto povezana s čezmernim tokom, nizko silo, kratkim časom stiskanja, slabim hlajenjem, slabim spremljanjem ali vrzeli v delih.
Za kupce, ki se odločijo za točkovni varilni aparat, ni ključna le moč stroja. Stroj mora ustrezati velikosti matice, debelini pločevine, površinskemu premazu, standardu kakovosti in proizvodnemu ciklu.
Ustrezen stroj za točkovno varjenje MFDC za varjenje štrleče matice mora zagotavljati stabilen izhodni tok, zanesljivo kontrolo sile, ustrezno zasnovo elektrode in lociranja, zadostno hlajenje in preverjene rezultate vzorčnega varjenja.
Če imate opravka z odstopom zvara z matice, brizganjem, pokom, kontaminacijo niti ali nestabilno trdnostjo zvara, lahko Haifeiju pošljete svojo velikost matice, debelino pločevine, površino materiala, risbe, proizvodno zmogljivost in zahteve glede testiranja. Haifei vam lahko pomaga oceniti primeren stroj za točkovno varjenje, varilni sistem s projekcijo matice ali delovno postajo za avtomatizacijo varjenja po meri za vaše proizvodne potrebe.
 O avtorju
Kathy|Inženirski prodajalec Haifei Welding Solutions
Kathy, ki se osredotoča na stroje za uporovno varjenje, opremo za difuzijsko varjenje, rešitve za varjenje zbiralk in prilagojene sisteme za avtomatizacijo varjenja. Sodeluje s strankami na področju nove energije, avtomobilskih komponent, električnih zbiralk, nizko{1}}napetostne elektrike, proizvodnje strojne opreme in projektov natančnega spajanja kovin.
S praktičnimi izkušnjami pri komunikaciji s strankami, usklajevanju vzorčnega varjenja, izbiri opreme in analizi projektnih zahtev Kathy deli vpoglede,-osredotočene na aplikacije, ki kupcem pomagajo bolje razumeti izbiro varilnega postopka, konfiguracijo stroja in avtomatizirane rešitve po meri za industrijsko proizvodnjo.