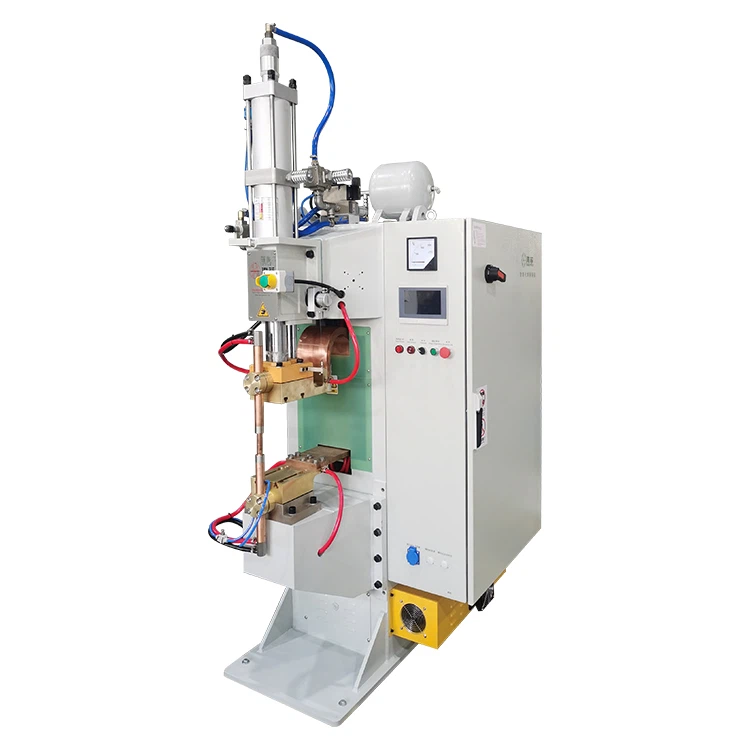
Več{0}}slojno točkovno varjenje pločevine je običajno v avtomobilski pločevini, strukturah strojne opreme, električnih komponentah, novih energetskih delih in proizvodnji gospodinjskih aparatov. Pri uporabi anAparat za točkovno varjenje MFDC, številne tovarne naletijo na skrito težavo: zvar je na površini videti normalen, z vidnimi vdolbinami in sledmi varjenja, toda med nateznimi, luščilnimi ali rušilnimi preskusi se srednji sloj zrahlja.
V proizvodnji se to pogosto opisuje kot hladen zvar, lažni zvar, pomanjkanje vmesnega zlivanja ali slaba vezava med plastmi. Težje jo je ujeti kot očitno površinsko napako, ker morda ni vidna od zunaj. Težava se lahko pojavi samo med sestavljanjem, nalaganjem, vibracijami ali dolgotrajno-uporabo, kar lahko vpliva na trdnost spoja in varnost izdelka.
Izziv pri več-slojnem varjenju pločevine je, da varilna toplota ne sme tvoriti le zvara na zunanjih ploščah. Prav tako mora doseči in povezati vsak vmesnik znotraj sklada. Če niti en notranji vmesnik ne oblikuje ustreznega zvara, se zmanjša zanesljivost celotnega spoja.

Najpogostejša napačna presoja pri več-slojnem točkovnem varjenju: dobra površina ne pomeni dobrega notranjega zvara
Površinska vdolbina je lahko videti normalna, medtem ko srednji sloj ni zlit
Pri točkovnem varjenju dveh-listov je za krmiljenje običajno en vmesnik-na-list. Pri tri-slojnem ali štiri-slojnem varjenju je več vmesnikov. Tok in tlak morata prehajati skozi zunanje plošče in še vedno učinkovito delovati na notranjih vmesnikih. Če notranja plast ne prejme dovolj toplote, se lahko na površini vidi sledi zvara, medtem ko notranji vmesnik ostane šibek.
Zaradi tega več{0}}slojnega točkovnega varjenja ne bi smeli soditi samo po videzu. Normalna barva zvara in običajna vdolbina ne dokazujeta, da je vsaka plast pravilno spojena.
Destruktivno testiranje razkrije pravo težavo
Če je zvar odprt in zunanja plast kaže jasno zlitje, medtem ko srednja plast ostane ravna, brez sledi trganja ali vidnih ostankov grudic, notranji vmesnik verjetno ni pravilno spojen.
To je pri množični proizvodnji tvegano, ker operaterji tega morda ne bodo mogli vizualno zaznati. Med-odobritvijo prvega kosa je treba uporabiti preskus luščenja, preskus nateznega striga ali pregled-preseka, namesto da bi se zanašali samo na videz zvara.
Zakaj je slabo vmesno lepljenje pogostejše pri več-plastnih ploščah?
Ko se število plasti poveča, toplota težje doseže srednji vmesnik
Toplota točkovnega varjenja nastane, ko tok teče skozi kontaktni upor na vmesnikih plošč. Pri dveh ploščah je toplota koncentrirana na enem vmesniku. Pri več ploščah mora biti toplota porazdeljena po več vmesnikih.
Če tok, čas in tlak niso pravilno usklajeni, se lahko toplota koncentrira na zunanji plasti ali samo na enem vmesniku, medtem ko se srednji vmesnik ne stopi dovolj. Posledica tega je, da je ena plast lahko spojena, druga plast pa ostane šibka.
Olje, oksid ali vrzeli med plastmi lahko zlahka povzročijo šibko vez
Ko je več listov zloženih, je notranje vmesnike težko pregledati. Če je olje za žigosanje, olje proti -rjavenju, oksid, prah, kovinski delci, ostanki premaza, robovi ali vrzeli med plastmi, bo dejanska kontaktna površina zmanjšana.
V mnogih primerih je vidna zunanja površina čista, notranje kontaktne površine pa ne. Ko elektroda pritisne navzdol, se lahko zdi, da je sveženj vpet, medtem ko v notranjosti še vedno ostanejo vrzeli ali umazanija. To lahko privede do slabega medslojnega lepljenja.
Več{0}}slojno varjenje je bolj občutljivo na stanje elektrode
Ko postane površina elektrode obrabljena, povečana, napačno poravnana, onesnažena ali oksidirana, se porazdelitev toka spremeni. Dvo-zvar lahko še vedno prestane, vendar so notranji vmesniki v več-plastnem nizu bolj občutljivi na porazdelitev toplote. Ko se stanje elektrode spremeni, se lahko notranji zvar premakne ali zmanjša.
Če so zvari na začetku sprejemljivi, vendar se po neprekinjeni proizvodnji pojavi slaba vezava, najprej preverite površino elektrode, hlajenje elektrode in poravnavo zgornje-spodnje elektrode.
Najprej preverite te znake v proizvodnem prostoru
Vdolbina je globoka, vendar je trdnost zvara še vedno nizka
To običajno pomeni, da je zunanja plošča prejela očitno toploto ali pritisk, vendar notranji vmesnik ni tvoril ustreznega zvara. Tok morda ni dosegel ključnega vmesnika ali pa je pretiran pritisk zmanjšal kontaktni upor in zmanjšal nastajanje toplote.
Globoka vdolbina ne pomeni močnega zvara. Pri več-slojnem točkovnem varjenju je najbolj zavajajoča situacija zvar, ki je na površini videti močan, v notranjosti pa nima ustreznega zrna.
Prisotne so brizge, vendar so plasti po lupljenju še vedno ohlapne
Brizganje pomeni, da je postopek varjenja nestabilen. Lahko pride zaradi premočnega toka, nezadostnega tlaka, površinske kontaminacije ali neenakomernega stika med plastmi. Brizganje ne pomeni, da je zvar močnejši. Lahko kaže, da se je eno lokalno območje pregrelo, medtem ko se drugi vmesniki še vedno niso povezali.
V tem primeru preverite čistost sloja in ga najprej-pripravite, nato prilagodite tok, čas in tlak.
Nekateri zvari so pri enakih nastavitvah močni, drugi pa šibki
Če se kakovost zvara pri istih parametrih zelo razlikuje, težava običajno ni preprosto v "premajhnem toku". Verjetnejši vzroki vključujejo nestabilno prileganje-pločevine, ohlapno orodje, obrabo elektrod, variacijo serije materiala ali nedosledno nalaganje delov s strani operaterja.
Za to vrsto težave preverite doslednost procesa, preden spremenite parametre.
Prvo preverjanje: Ali so rjuhe dejansko v tesnem stiku?
Preverite olje in okside med plastmi
Pred varjenjem se prepričajte, da so kontaktne površine čiste. Olje za žigosanje, olje proti -rji, oksid, prah in kovinski ostružki lahko vplivajo na varilni vmesnik. Pri več-slojnih ploščah so srednji vmesniki še posebej pomembni, ker je zunanje površine lažje očistiti, medtem ko so notranje površine po zlaganju skrite.
Pri pocinkanem jeklu, ponikljani-pločevini, pocinkani-pločevini, nerjavnem jeklu ali visoko{2}}trdnem jeklu je treba upoštevati tudi premaz in stanje površine. Različne površine spreminjajo kontaktni upor in neposredno vplivajo na porazdelitev toplote.
Preverite, ali so listi zvit, neporavnani ali zarobljeni
Če so listi ukrivljeni, imajo vtisnjeno vzmetenje, neporavnanost lukenj ali robove, lahko med plastmi nastanejo vrzeli. Ko elektroda pritisne navzdol, je lahko vpet le del sklada, drugi vmesniki pa ostanejo rahlo odprti.
Pred varjenjem je treba pločevino po potrebi sploščiti, odstraniti vidne robove in uporabiti lokacijske zatiče, omejevala ali namenska vpenjala, da ostanejo plasti poravnane.
Ne pričakujte, da bo varilec odpravil težave pri sestavljanju
Če plošče niso pravilno nameščene, samo povečanje toka ali tlaka ne bo zanesljivo rešilo težave. Večji tok lahko povzroči brizganje, prežganje-ali globlje vdolbine površine. Višji pritisk lahko deformira zunanjo ploščo, notranji stik pa ostane nestabilen.
Pri več{0}}slojnem točkovnem varjenju je treba prilagoditev-popraviti pred optimizacijo parametrov.
Drugi pregled: Ali toplota doseže notranjo plast?
Če je tok prenizek, bo srednji sloj verjetno tvoril hladen zvar
Več{0}}plastne plošče potrebujejo toploto, da dosežejo globlje vmesnike. Če je tok prenizek, srednji vmesnik morda ne bo tvoril zadostnega zvara. Zunanja plast lahko kaže sledi zvara, vendar se lahko notranja plast zlahka loči, ko jo ločite.
Med nastavitvijo lahko tok postopoma povečujete, vendar ne preveč agresivno. Po vsaki prilagoditvi je treba uporabiti preskus luščenja ali-inšpekcijo prečnega prereza, da potrdite, ali se na ciljnem vmesniku oblikuje zrna.
Če je čas varjenja prekratek, toplota morda ne doseže notranje plasti
Ko je čas varjenja prekratek, se lahko zunanji sloj segreje, vendar notranji vmesnik morda ne bo dosegel temperature lepljenja pred koncem cikla. To povzroča tudi šibko vez v srednji plasti.
Vendar daljši čas ni vedno boljši. Predolg čas lahko povzroči brizganje, popačenje, globoke vdolbine in potemnitev površine. Boljši pristop je prilagoditi tok, čas in pritisk skupaj, namesto da povečate čas samo.
Kombinacije debelih-tankih listov zahtevajo posebno pozornost položaju kepe
Če sklad vključuje debele in tanke plošče ali različne materiale, se lahko zvar premakne proti eni strani. En vmesnik se lahko dobro poveže, drugi pa ostane šibak.
To vrsto konstrukcije bi bilo treba preveriti s-pregledom preseka ali rušilnim testiranjem, da se potrdi taljenje na vsakem vmesniku, ne le glede na celotno vlečno moč.
Tretji pregled: Ali so elektrode in orodje stabilni?
Povečana stran elektrode oslabi koncentracijo toplote
Po dolgotrajni uporabi postane površina elektrode večja, bolj sploščena ali onesnažena z oprijeto kovino. Večja površina zmanjša gostoto toka, kar zmanjša nastajanje toplote in poveča verjetnost, da bodo notranji vmesniki tvorili hladne zvare.
V proizvodnji je treba uporabljati reden urnik za oblaganje elektrod. Ne čakajte, da zvari postanejo šibki, ker je lahko do takrat že izdelana serija okvarjenih delov.
Nepravilno poravnane elektrode lahko premaknejo zvar
Če zgornja in spodnja elektroda nista poravnani, se tokovna pot in porazdelitev tlaka premakneta. Pri več-plastnih ploščah lahko zaradi tega ena plast pregreje, druga plast pa ostane šibka.
Poravnava elektrod bi morala biti osnovni element pregleda med nastavitvijo več-slojnega točkovnega varjenja. V mnogih primerih je popravljanje poravnave elektrod učinkovitejše kot slepo povečanje parametrov varjenja.
Zaradi nestabilnega orodja se vsak zvar obnaša drugače
Ko so listi zloženi, lahko ohlapno orodje med varjenjem omogoči majhen premik. Pri preprostem varjenju dveh-plošč to morda ni veliko pomembno, toda pri več-slojnem nizu lahko vsaka sprememba medslojnega stika spremeni kakovost zvara.
Pritrditev mora biti natančno nameščena, varno vpeta in omogočati dosledno nalaganje in razkladanje. Za serijsko proizvodnjo je priporočljivo pozicioniranje-odporno na napake, da preprečite manjkajoče plasti, obrnjene dele ali neporavnanost.
Standardnih parametrov ne uporabljajte neposredno za mešane materiale
Prevlečeni materiali spremenijo kontaktno odpornost
Pocinkane, ponikljane-in pocinkane-pločevine imajo različno površinsko obnašanje, zato se porazdelitev toplote med varjenjem spreminja. Premazi lahko povzročijo tudi brizganje, poroznost ali kontaminacijo elektrod.
Ko se ti materiali uporabljajo pri več-slojnem točkovnem varjenju, je treba parametre običajno znova potrditi. Za izboljšanje vmesnega stika po potrebi lahko pride v poštev impulzni postopek predgretja ali več-impulzni postopek.
Nerjaveče jeklo, visoko{0}}trdno jeklo in mehko jeklo porazdelijo toploto drugače
Različni materiali imajo različno električno upornost, toplotno prevodnost in debelino. Toplota se ne bo enakomerno porazdelila po nizu. Nekateri materiali se lažje segrejejo, drugi pa hitreje odvajajo toploto. Če se uporabijo standardni dve-parametri jeklene pločevine, lahko medslojna lepitev postane nestabilna.
Pri teh kombinacijah je treba najprej izvesti vzorčno varjenje, parametre pa prilagoditi na podlagi rezultatov destruktivnih preskusov.
Več slojev pomeni ožje procesno okno
Pri tro-slojnem, štiri-slojnem ali višje{2}}slojnem točkovnem varjenju je procesno okno običajno ožje kot pri dvo-varjenju listov. Če je tok nekoliko prenizek, lahko notranja plast tvori hladen zvar. Če je tok nekoliko previsok, se lahko zunanja plast razprši ali pokaže pretirano vdolbino. Če je tlak prenizek, postane vmesni stik nestabilen. Če je tlak previsok, lahko proizvodnja toplote postane nezadostna.
Zato je treba več{0}}varjenje pločevine vedno potrditi s poskusnim varjenjem, namesto da bi se zanašali le na izkušnje.
Kako lahko potrdite, da je več{0}}slojni zvar resnično močan?
Ne zanašajte se samo na videz zvara
Videz zvara je le osnovni pregled. Najpogostejša težava pri več-slojnem točkovnem varjenju je, da je zvar zunaj videti normalen, medtem ko je notranji vmesnik šibek. Z vizualnim pregledom je mogoče prepoznati brizganje, čezmerno vdolbino, prežgan-in zamik zvara, ne more pa v celoti potrditi nastanka notranjih zrnc.
Testiranje luščenja hitro razkrije težave z vmesnim slojem
Testiranje luščenja pomaga pokazati, kateri sloj ni pravilno zlepljen. Če se srednja plast zlahka odpre ali če po okvari ni očitne sledi zrna, je notranja vez nezadostna.
Testiranje luščenja je priporočljivo med-odobritvijo prvega kosa in po spremembi parametrov, namesto da se zanašate samo na videz.
Pre-pregled prereza kaže položaj kepe
Za pomembne zvare je-pregled preseka bolj zanesljiv. Prikazuje, ali zrnca zvara doseže ciljno mejo, ali je velikost zrnca zadostna in ali je prišlo do premika zrnca, poroznosti ali pomanjkanja taljenja.
Preverjanje preseka je zelo koristno za avtomobilske,-varnostne ali električne priključne dele.
Neprekinjeno testiranje je bližje pravi masovni proizvodnji
En dober vzorec ne dokazuje, da je množična proizvodnja stabilna. Neprekinjeno varite majhno serijo in primerjajte trdnost zvara, videz, brizganje, dvig temperature elektrode in način okvare od prvih delov do kasnejših delov.
Če zvari postopoma postanejo šibkejši med neprekinjeno proizvodnjo, preverite obrabo elektrode, hlajenje, tokovni tokokrog in stabilnost orodja.
Praktični nasveti pri nakupu aparata za točkovno varjenje
Ne glejte samo na največji tok
Pri več{0}}slojnem točkovnem varjenju večji tok ni vedno boljši. Pomembnejši so stabilen izhodni tok, fina nastavitev parametrov in dosledna zmogljivost med neprekinjeno proizvodnjo.
Aparat za točkovno varjenje MFDC je uporaben, ker zagotavlja stabilen nadzor toka, ki je primeren za aplikacije varjenja pločevine, ki zahtevajo ponovljivost. Kljub temu mora končna odločitev temeljiti na dejanskih rezultatih varjenja vzorcev.
Tlačni sistem mora biti stabilen in nadzorovan
Več{0}}plastne plošče potrebujejo pritisk za vpenjanje vsake plasti, vendar lahko tako prevelik kot premajhen pritisk povzroči težave. Pri izbiri opreme preverite območje nastavitve tlaka, ponovljivost in stabilnost sistema sil.
Če tlak niha, bo nihal tudi notranji zvar.
Hlajenja elektrod in prevodnega kroga ne smemo zanemariti
Med neprekinjeno proizvodnjo temperatura elektrode in stanje vezja vplivata na stabilnost zvara. Slabo hlajenje, pregrete elektrode ali ohlapne prevodne povezave lahko povzročijo spremembo kakovosti zvara pri enakih nastavitvah.
Pri nakupu opreme potrdite, da so hlajenje elektrod, prevodne zbiralke, izhod transformatorja in krmilni sistem primerni za neprekinjeno proizvodnjo.
Potrebno je pravo vzorčno varjenje
Več{0}}slojni material, število plasti, debelina, premaz in položaj zvara lahko spremenijo rezultat. Pred nakupom dobavitelju predložite prave liste in zahteve za testiranje za poskusno varjenje. Uporabite preskus luščenja, nateznega striga ali-prečni prerez, da preverite notranjo vez.
Samo podatkovni list stroja vam ne more povedati, ali je stroj primeren za vaš izdelek.
pogosta vprašanja
V: Ali je stroj za točkovno varjenje MFDC primeren za več{0}}varjenje pločevine?
O: Da. Aparat za točkovno varjenje MFDC zagotavlja stabilen izhodni tok in je primeren za več-plastne plošče, avtomobilsko pločevino, strukture strojne opreme in električne komponente. Vendar morajo biti parametri, elektrode, tlak in orodja usklajeni s številom plasti, materialom in debelino.
V: Zakaj je površina videti varjena, srednji sloj pa je šibek?
O: Znamenje zvara na zunanji plasti ne dokazuje, da je notranja ploskev oblikovala pravilno grudo. Toplota je lahko koncentrirana blizu površine, medtem ko se srednji vmesnik ne spaja dovolj.
V: Ali naj neposredno povečam tok, ko je vmesna vez slaba?
O: Ne takoj. Najprej preverite čistočo vmesnega sloja, prileganje-plošče, stanje elektrod in tlak. Nato postopoma prilagodite način toka, časa in pulza.
V: Kako lahko potrdim, da je vsaka plast pravilno varjena?
O: Uporabite testiranje luščenja, natezno strižno testiranje, rušilno testiranje ali-pregled preseka. Zgolj vizualni pregled ne more v celoti potrditi notranjega lepljenja.
V: Ali lahko obraba elektrod vpliva na lepljenje v srednji plasti?
O: Da. Obraba elektrod spremeni kontaktno površino in gostoto toka, kar vpliva na porazdelitev toplote. Notranji vmesniki v več-plastnih ploščah so bolj občutljivi na toplotne spremembe, zato je treba elektrode oblačiti in redno menjavati.
Zaključek
AnAparat za točkovno varjenje MFDCse lahko uporablja za več{0}}varjenje pločevine-na-pločo, vendar je ta postopek enostavno napačno oceniti. Zvar je lahko na površini videti normalen, medtem ko notranje plasti niso zares povezane.
Da bi zmanjšali slabo vmesno vez, ne povečajte toka preprosto. Najprej se prepričajte, da so plasti čiste in tesno pritrjene. Nato zagotovite, da se toplota in pritisk dosledno prenašata na vsak vmesnik. Prav tako je treba nadzorovati stanje elektrode, položaj orodja in stabilnost serije materiala.
Za množično proizvodnjo je treba med odobritvijo prvega kosa in po spremembi parametrov uporabiti preskus lupljenja, natezno strižno testiranje ali pregled-preseka. Samo s potrditvijo lokacije zrnca in vmesne vezi lahko veste, ali je tokstroj za točkovno varjenjein nastavitve parametrov so primerne za proizvodnjo.