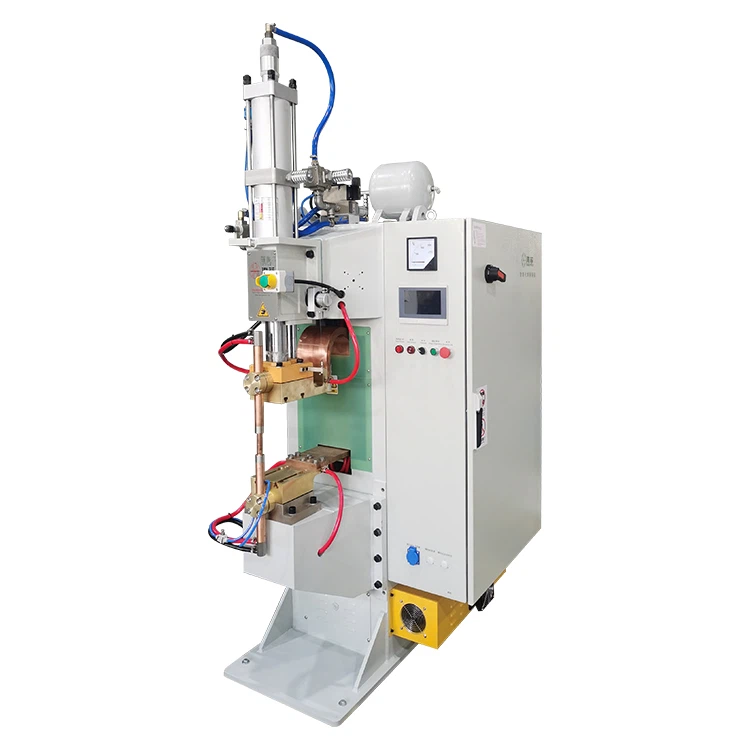
Ultrazvočni stroji za varjenje kovin za žične snope in sponke
HAIFEI proizvajaultrazvočni stroji za varjenje kovinza spajanje bakrenih žic, aluminijastih žic, kabelskih sponk in drugih prevodnih komponent. Naša oprema zajema spajanje žice-na-žico, varjenje-žice na-terminal, točkovno varjenje kovine in tesnjenje koncev žice ali cevi.
Za razliko od talilnega varjenja ultrazvočno varjenje kovin oblikuje spoj z visoko-frekvenčnimi mehanskimi vibracijami in nadzorovanim pritiskom vpenjanja. Ni treba, da so osnovni materiali popolnoma stopljeni, kar pomaga omejiti toplotno-prizadeto območje in preprečiti uporabo spajke, talila ali dodatnega polnila.
Ustrezen stroj se izbere glede na strukturo spoja, material prevodnika, celotno površino prečnega-prereza, zasnovo sponk, zahtevano trdnost zvara in proizvodni cikel. Standardno opremo je mogoče dobaviti za neodvisno delovanje, medtem ko je podajanje, pozicioniranje, shranjevanje varilnih podatkov in samodejno razkladanje mogoče integrirati za več{2}}količinsko proizvodnjo žičnih snopov.
Pošljite nam svoje risbe žic in sponk, podatke o materialu in vzorce delov. Naši inženirji lahko ocenijo spoj, organizirajo vzorčno varjenje in priporočijo moč stroja, orodje in konfiguracijo avtomatizacije.
-
![Ultrazvočni stroj za tesnjenje žice]() Ultrazvočni stroj za tesnjenje žiceHF-WX-FW ultrazvočni stroj za tesnjenje žic je zasnovan za tesnjenje in oblikovanje bakrenih žic in koncev cevi s tehnologijo visoko-ultrazvočnih vibracij. Z ultrazvočnim sistemom 20kHz in izhodno...Prikaži več
-
![Ultrazvočni stroj za točkovno varjenje]() Ultrazvočni stroj za točkovno varjenjeHaifei HF-WX-20XC-2 je visoko{7}}zmogljiv ultrazvočni stroj za točkovno varjenje, posebej zasnovan za-žične snope velikih presekov. Z uporabo tehnologije visokofrekvenčnega-vibriranja 20 KHz z...Prikaži več
-
![Ultrazvočni varilec šivov]() Ultrazvočni varilec šivovHaifeijev ultrazvočni varilni stroj zagotavlja natančne,-visokotrdne vezi za baker, aluminij in druge prevodne komponente. Njegovo -varjenje v trdnem stanju zagotavlja minimalno toplotno škodo in...Prikaži več
-
![Ultrazvočni točkovni varilec]() Ultrazvočni točkovni varilecNaš ultrazvočni točkovni varilec uporablja visoko{0}}frekvenčne mehanske vibracije za ustvarjanje trenutnih, hladnih zvarov med podobnimi ali različnimi kovinami. Ta inovativna tehnologija...Prikaži več
-
![Ultrazvočni varilec priključkov žičnih snopov]() Ultrazvočni varilec priključkov žičnih snopovUltrazvočni varilec žičnih snopov je najnovejši sistem, zasnovan za-hitro in zanesljivo spajanje električnih sponk v avtomobilski, vesoljski industriji in proizvodnji žičnih snopov za naprave. Z...Prikaži več
-
![Ultrazvočni varilec za spajanje ultrazvočnih žic]() Ultrazvočni varilec za spajanje ultrazvočnih žicUltrazvočni varilec za spajanje žičnih pasov je vrhunski sistem, zasnovan za visoko zanesljivost, brez oksida, vezave žičnih pasov v avtomobilskem, vesoljskem in proizvodnji naprav ., ki uporablja...Prikaži več


Ultrazvočni stroji za varjenje kovin na prvi pogled
Projektno vprašanje |
Zmogljivost HAIFEI |
|---|---|
| Katere materiale je mogoče oceniti? | Goli baker, kositrni baker, aluminij in izbrani različni prevodni materiali |
| Katere sklepne strukture so podprte? | Žica-na-žico, žica-na-terminal, kovina-na-kovina točkovni spoji in tesnjenje koncev žice ali cevi |
| Katere informacije določajo izbiro stroja? | Material, skupni prerez -vodnika, geometrija spoja, območje zvara, zahtevana trdnost in čas cikla |
| Ali je potrebna spajka ali talilo? | Ne. Ultrazvočno varjenje kovin običajno spaja materiale brez spajkanja, talila ali dodajne kovine |
| Ali je mogoče spremljati kakovost zvara? | Varilno energijo, čas, amplitudo, tlak, premik in druge procesne podatke je mogoče spremljati glede na konfiguracijo stroja |
| Ali lahko en stroj obdeluje različne izdelke? | Z izbranimi družinami izdelkov lahko upravljate s pomočjo spremenljivega orodja in shranjenih varilnih receptov |
| Ali je mogoče opremo avtomatizirati? | Avtomatsko podajanje, pozicioniranje, varjenje, pregledovanje, razkladanje in beleženje podatkov je mogoče vključiti |
| Ali je na voljo vzorčno varjenje? | ja Priporočljivo je testiranje vzorca, preden je konfiguracija stroja in orodja dokončna |
Kako deluje ultrazvočno varjenje kovin?
Ultrazvočno varjenje kovin je-postopek spajanja v trdnem stanju. Obdelovanci se držijo med sonotrodo in nakovalom, medtem ko se visokofrekvenčne mehanske vibracije uporabljajo pod nadzorovanim pritiskom vpenjanja.
Kombinirane vibracije in pritisk povzročajo lokalizirano medfazno gibanje in plastično deformacijo. To pomaga prekiniti površinske filme in pripelje čiste kovinske površine v tesen stik, kar omogoča nastanek metalurške vezi brez popolnega taljenja osnovnih materialov.
Celoten varilni cikel običajno vključuje:
- Odstranjene žice ali kovinske komponente so nameščene v orodju.
- Stroj izvaja vnaprej nastavljen pritisk vpenjanja.
- Ultrazvočni generator dovaja električno energijo v pretvornik.
- Pretvornik in ojačevalnik prenašata mehanske vibracije na sonotrodo.
- Sonotroda uporablja vibracije za varilni vmesnik.
- Materiali utrdijo in oblikujejo spoj.
- Sistem zaključi stopnjo zadrževanja in sprosti obdelovanec.
- Varilni podatki se ovrednotijo glede na konfigurirane procesne meje.
Končni spoj je odvisen od interakcije med amplitudo, tlakom, varilno energijo, časom, stanjem orodja in konsistenco obdelovanca. Te parametre je treba razviti s testiranjem in ne izbrati samo na podlagi velikosti žice.
Primerjajte tipe ultrazvočnih strojev za varjenje kovin
Vrsta stroja |
Struktura sklepov |
Tipičen obdelovanec |
Glavna izbira |
|---|---|---|---|
| Ultrazvočni stroj za spajanje žic | Žica-na-žico | Snopi bakrene ali aluminijaste žice | Skupni prerez-vodnika, razporeditev snopa in mere spoja |
| Ultrazvočni terminalni varilni stroj | Žica-do-terminala | Kabel, čep, terminal ali električni kontakt | Območje kablov, material sponk, prevleka in področje zvarov |
| Ultrazvočni kovinski točkovni varilec | Kovina-za-kovino | Folija, plošča, terminal ali prevodna komponenta | Sklad materiala, površina spoja in zahtevana trdnost |
| Stroj za zapiranje koncev žice ali cevi | Tesnjenje in oblikovanje koncev | Snop bakrene žice, pleten vodnik ali cev | Premer, debelina stene in končni profil |
| Avtomatski ultrazvočni varilni sistem | Integriran proizvodni proces | Veliko{0}}sestavov žic in sponk | Čas cikla, dovajanje, pregled, sledljivost in menjava modela |
Specifično moč, frekvenco in območja varjenja je treba potrditi na ustrezni strani izdelka ali z oceno vzorca.
Materiali, ki jih je mogoče oceniti
Gola bakrena žica
Goli baker se pogosto uporablja v avtomobilskih snopih, električni opremi in akumulatorskih kablih. Ultrazvočno varjenje lahko utrdi več pramenov v kompakten spoj brez dodajanja spajke. Pri nastavitvi varilnih parametrov je treba upoštevati prerez prevodnika, strukturo pramena in čistočo površine.
01
Pokositrena bakrena žica
Pokositreno bakreno žico je mogoče oceniti za ultrazvočno spajanje žice in varjenje sponk. Vendar pa kositrna prevleka spremeni trenje in tok materiala na vmesniku spoja. Debelina nanosa, pogoji skladiščenja in površinska kontaminacija lahko vplivajo na procesno okno, zato je priporočljivo testiranje vzorcev.
02
Aluminijasta žica
Aluminijasti vodniki zahtevajo drugačna orodja in parametre varjenja kot bakreni zaradi svojih materialnih lastnosti in površinske oksidne plasti. Konfiguracijo stroja je treba izbrati glede na območje vodnika, strukturo pramena in zahteve glede spoja.
03
Povezave bakra-z-aluminijem
Izbrane bakrene -z-aluminijeve spoje je mogoče oceniti z ultrazvočnim varjenjem kovin. Izvedljivost je odvisna od strukture spoja, debeline materiala, kontaktne površine in zahtev glede storitev. Tveganje galvanske korozije in delovno okolje mora upoštevati tudi proizvajalec končnega sklopa.
04
Bakrene sponke in prevodni deli
Bakrene sponke, čepke, kontakte in prevodne plošče je mogoče povezati z združljivimi žicami, kjer spoj zagotavlja zadosten dostop in podporo za orodje. Risbo sponk in dejanske vzorce je treba pregledati, preden izberete varilni sistem.
05
Tipične aplikacije
Avtomobilski kabelski snopi
Ultrazvočni varilci žice se uporabljajo za izdelavo kompaktnih žičnih spojev v sistemih ožičenja vozil. Tipični izdelki vključujejo ozemljitvene žice, snope senzorjev, snope za razsvetljavo, napeljavo za distribucijo električne energije in električne krmilne povezave.
Visokonapetostni kabli-za električna vozila
Sklopi kablov za električna vozila morda zahtevajo večje-prereze vodnikov,-odporne spoje in strogo sledljivost postopka. Aplikacije lahko vključujejo varjenje kablov-na-terminale, priključke akumulatorskih kablov in visoko{5}}prevodne sklope.
Priključki za baterijo in shranjevanje energije
Ultrazvočno varjenje kovin je mogoče oceniti za izbrane akumulatorske kable, sponke, prevodne folije in električne povezave. Ker projekti baterij uporabljajo različne kombinacije materialov in spojne strukture, je pred potrditvijo postopka potrebno testiranje vzorcev.
Nizko{0}}napetostna električna oprema
Stroji za varjenje žice in sponk se lahko uporabljajo za odklopnike, kontaktorje, krmilne omare, komponente stikalnih naprav in druge-sestave za prenos toka. Ti izdelki pogosto zahtevajo nizek upor spoja in nadzorovano končno deformacijo.
Električni motorji in povezave tuljav
Ultrazvočno varjenje je mogoče oceniti za izbrane kable motorja, povezave tuljav in prevodne sponke. Spoj mora biti zasnovan tako, da lahko orodje dostopa in podpira območje varjenja, ne da bi pri tem poškodovalo bližnjo izolacijo ali komponente.
Tesnjenje koncev bakrene žice in cevi
Snope žic, pletene vodnike in izbrane bakrene cevi je mogoče na koncu zapreti ali oblikovati za poznejšo montažo. Zahtevane končne mere in način prevzema je treba določiti pred izdelavo orodja.
Kako izbrati pravi ultrazvočni varilni stroj
Izbira pravega ultrazvočnega varilnega stroja zahteva razjasnitev zahtev za varjenje, obseg proizvodnje, specifikacije materiala in stopnjo avtomatizacije, da se ujema z optimalno vrsto stroja.

1. Določite uporabo varjenja
Ugotovite, ali je vaš postopek eno-žično končno varjenje ali več-žično spajanje, kar neposredno določa vrsto stroja.
Stroji za končno varjenje:
- Povezave enojne žice s kovinskimi terminali
- Visoko število zvarov in zahteve glede natančnosti
- Tipične industrije: priključki za avtomobilske baterije, priključki za gospodinjske aparate, električni priključki
Stroji za spajanje žičnih snopov:
- Spajanje več žic v snop
- Zahteva nizko{0}}odporne,-visoko trdne povezave
- Tipične industrije: avtomobilski kabelski snopi, zbiralke akumulatorskih paketov, industrijsko krmilno ožičenje
2. Upoštevajte specifikacije materiala in žice
Preverite premer žice, material prevodnika in vrsto izolacije, da zagotovite kakovost zvara.
- Premer žice in vrsta vodnika: majhen premer (0,1–1,0 mm²) ustreza varjenju sponk; velikega premera, večžilne ali bakreno/aluminijeve hibridne žice ustrezajo spajanju
- Vrsta izolacije: PVC, TPE, silikon itd., vpliva na varilno energijo in tlak
- Trenutne zahteve: visoko{0}}tokovni kabli potrebujejo-nizko{1}}zvarjene upornosti za dolgoročno-zanesljivost
3. Obseg proizvodnje in čas cikla
Izračunajte zahtevano pretočnost, da izberete ustrezno raven avtomatizacije in se izognete prevelikemu vlaganju ali nezadostni zmogljivosti.
- Terminalni varilni stroj- z eno postajo: primeren za malo do srednjeserijsko proizvodnjo
- Več{0}}postajni/avtomatski stroji za spajanje: primerni za-veliko{1}}količinsko in visoko{2}}hitrostno proizvodnjo
- Določite hitrost proizvodnje (vari na minuto/uro), da ustreza zmogljivosti stroja
4. Avtomatizacija in upravljanje podatkov
Izberite stopnjo avtomatizacije glede na kompleksnost proizvodnje in zahteve po podatkih.
- Osnovni stroj: ročno polnjenje, primeren za majhne serije ali raziskave in razvoj
- Pol{0}}avtomatsko: ročno polnjenje, avtomatsko varjenje, za srednjo proizvodnjo
- Popolnoma avtomatizirano/v-robotsko integrirano: več-postajna neprekinjena proizvodnja, visoka natančnost
- Sledenje podatkov: digitalni ali PLC stroji za spremljanje proizvodnje in sledljivost kakovosti, možnost integracije MES
5. Dolgo{1}}trajno vzdrževanje in možnost razširitve
Izberite zanesljivo blagovno znamko za dolgoročno-stabilno delovanje in prihodnjo širitev proizvodne linije.
- Stabilnost stroja, nastavljivi varilni parametri in zamenljive komponente
- Modularna zasnova za dodajanje postaj ali nadgradnjo robotike
- Razpoložljivost po-prodajnih storitev in tehnične podpore
Ročno, pol{0}}samodejno ali popolnoma samodejno?
| Stanje proizvodnje | Priporočena konfiguracija |
|---|---|
| Več variant izdelkov in zmerna prostornina | Stroj za ročno{0}}obremenitev s spremenljivim orodjem |
| Stabilni izdelki s ponavljajočimi se serijami | Pol{0}}avtomatska delovna postaja za varjenje |
| Velika-proizvodnja-žic-žic | Avtomatski sistem za pozicioniranje in varjenje |
| Orientacija terminala je težavna | Samodejno dovajanje terminala ali vodeno nalaganje |
| Potrebna je stroga sledljivost postopka | Nadzor parametrov, nadzor receptov in shranjevanje podatkov |
| Potrebnih je več procesov | Integrirana linija za rezanje, odstranjevanje, pozicioniranje, varjenje in kontrolo |
| Pogoste spremembe izdelkov | Shranjeni recepti in zamenljivo orodje |
| Težke kable je težko namestiti | Pomoč pri rokovanju in namenske napeljave za kable |
Popolnoma avtomatska linija za ultrazvočno varjenje je najbolj uporabna, ko je ravnanje z materialom, pozicioniranje izdelka ali pregled postalo glavno ozko grlo proizvodnje. Za pogoste spremembe modela ali manjše serije lahko ročno{1}}nakladalni stroj z nadzorovanimi varilnimi parametri zagotovi večjo prilagodljivost in nižje zahteve za vzdrževanje.
Specifikacije ultrazvočnega varilnega stroja
| Specifikacija | Enota | HF-WX-20DZ | HF-WX-20WD | HF-WX-20XC | HF-WX-20XB | HF-WX-20DA | HF-WX-FW | HF-WX-20SD |
|---|---|---|---|---|---|---|---|---|
| Največja moč | kW | 16 | 8 | 9 / 6 | 3 | 6 / 3 | 3 | 3 |
| Delovna frekvenca | kHz | 20 | 20 | 20 | 20 | 20 | 20 | 20 |
| Vhodna moč | V/Hz | 380/50 | 380/50 | 380/50 | 220/50 | 380/50 / 220/50 | 220/50 | 200–380/50 |
| Vhod za dovod zraka | MPa | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 |
| Teža opreme | kg | 1200 | 680 | 80 / 50 | 30 | 150 / 150 | 20 | 80 |
| Mere - dolžina | mm | 2060 | 1300 | 120 / 80 | 100 | 66 | / | / |
| Mere - širina | mm | 1010 | 1000 | 90 / 85 | 65 | 70 | 55 | / |
| Mere - Višina | mm | 2300 | 2000 | 160 / 150 | 25 | 85 | 25 | / |
| Območje varjenja | mm² | 50–95 | 35–70 | 5–100 / 25–50 | 0.5–25 | 16–35 / 2–16 | 2–10 | 0,02–0,2 mm |
Značilnosti ultrazvočnega varilnega stroja
- Zelo kratki procesni časi;
- Majhne ali nič toplotne poškodbe komponente zaradi orodja za hladno varjenje;
- Nizka poraba energije za varjenje in s tem visoka učinkovitost;
- Topila in dodatki niso potrebni (čisto recikliranje);
- Konstantni, ponovljivi rezultati varjenja so možni s širokim razponom varilnih parametrov;
- Različne termoplastične materiale je mogoče združiti z ultrazvokom;
- Varilna orodja se ne segrejejo, zato ni časa za-ogrevanje in ohlajanje-in orodja je mogoče hitro zamenjati;
- Brez nevarnosti poškodb zaradi vročih delov stroja;
- Zelo dobra integracija v obstoječe sisteme;
- Možnost inteligentnega povezovanja in nadzora.

Kako se preverja kakovost ultrazvočnega varjenja?
Vizualni in dimenzijski pregled
Pri končanem spoju je mogoče preveriti položaj, širino, višino, prekomerno bleščanje, ohlapne pramene, deformacijo sponk in poškodbe bližnje izolacije.
01
Pull ali Peel Testiranje
Mehansko testiranje se uporablja za oceno, ali spoj ustreza trdnosti, ki jo je določil kupec. Pred sprejemom se je treba dogovoriti o preskusni metodi, smeri vlečenja in merilih napak.
02
Navzkrižna-analiza
Polirani prerez-lahko pokaže konsolidacijo žice, notranje praznine, porazdelitev pramenov in deformacije znotraj zvarjenega območja. To je uporabno med razvojem procesa in občasnim preverjanjem kakovosti.
03
Preskušanje električnega upora
Merjenje upora ovrednoti električno zmogljivost spoja. Metoda merjenja, položaj kontakta, natančnost opreme in sprejemljiva vrednost morajo biti opredeljeni z zahtevami naročnika glede kakovosti.
04
Vrednotenje parametrov procesa
Energijo, čas, amplitudo, tlak in premik je mogoče primerjati z validiranim procesnim oknom. Alarm parametra nakazuje, da varilni cikel zahteva nadaljnji pregled.
Noben posamezen test ni primeren za vsako aplikacijo. Načrt pregleda je treba razviti glede na obdelovanec, električno obremenitev in končne pogoje uporabe.
05
Pogoste težave pri ultrazvočnem varjenju žice
| 1 | Šibka ali nedosledna trdnost sklepa | Možni vzroki vključujejo neustrezno okno parametrov, obrabljeno orodje, onesnažene vodnike, nedosledno postavitev žice ali variacije celotnega preseka-vodnika. |
| 2 | Ohlapni prameni okoli spoja | Zrahljane niti so lahko posledica nepravilnega položaja žice, neustreznih stranskih vodil, nezadostnega zadrževanja orodja ali nepravilne velikosti komore za spajanje. |
| 3 | Prekomerna deformacija žice | Prevelik pritisk, energija ali amplituda lahko povzročijo preveč stisnjen spoj ali poškodujejo posamezne niti. Kontaktno površino orodja in meje zvarov je treba pregledati skupaj. |
| 4 | Pokanje ali upogibanje sponk | Terminal morda nima zadostne podpore ali pa je položaj varjenja preblizu krivine, roba ali tankega dela. Pred povečanjem ali zmanjšanjem varilne energije je treba preveriti geometrijo sponk in podporo vpenjala. |
| 5 | Poškodba izolacije žice | Poškodba izolacije se lahko pojavi, če dolžina izolacije ni zadostna, je izolacija preblizu območja varjenja ali vpenjalo ne podpira pravilno kabla. |
| 6 | Nestabilni rezultati po dolgih proizvodnih serijah |
Obraba orodja, kopičenje materiala, temperaturne spremembe in neskladne površine obdelovanca lahko vplivajo na-dolgotrajno stabilnost. Potrebno je redno čiščenje, pregledovanje in preventivno vzdrževanje. |
Zakaj izbrati HAIFEI?
Oprema, izbrana s testiranjem vzorcev
Na rezultate ultrazvočnega varjenja vplivajo material, prevleka, struktura pramena in geometrija spoja. Po potrebi preverimo uporabo z vzorčnim varjenjem pred dokončanjem opreme in orodja.
Orodje, razvito okoli sklepa
Sonotroda, nakovalo in pozicionirne komponente so zasnovane glede na prevodnik in priključek, namesto da bi bile izbrane le iz splošne tabele velikosti žice.
Podpora za neodvisne stroje in avtomatske linije
Stranke lahko izberejo ultrazvočni varilec-za ročno obremenitev, polavtomatsko delovno postajo ali prilagojeno proizvodno linijo s podajanjem, pregledom in sledljivostjo.
Varilni postopek in avtomatizacija ocenjena skupaj
Avtomatizacija ne more popraviti nestabilne konstrukcije spoja. Najprej potrdimo postopek varjenja in pristop k orodju, nato pa razvijemo sistem upravljanja in nadzora glede na validirane pogoje.
Tovarniško testiranje pred dostavo
Kjer so na voljo vzorci strank, je mogoče opremo pred odpremo preizkusiti glede zaporedja varjenja, delovanja orodij, nadzora receptov, alarmov in dogovorjenih elementov prevzema.
Tehnična podpora za delovanje in vzdrževanje
Podpora lahko zajema nastavitev parametrov, zamenjavo orodja, redno vzdrževanje, diagnozo napak in prilagoditev procesa, ko stranka uvede preverjeno različico izdelka.
Proizvodni proces


Zahteve za uporabo ultrazvočnega varilnega stroja
- Redni pregledi in čiščenje so potrebni za preprečevanje težav, ki bi lahko upočasnile proizvodnjo ali povzročile draga popravila.
- Redno pregledujte komponente, kot so ultrazvočna hupa, ojačevalnik in pretvornik.
- Namažite gibljive dele, kot priporoča proizvajalec.
- Bistveno je tudi, da zagotovite pravilno delovanje hladilnih sistemov, da preprečite pregrevanje, ki lahko povzroči okvaro opreme.
- Vzdrževanje podrobnih dnevnikov vzdrževanja lahko pomaga spremljati stanje strojev in predvideti morebitne okvare. Načrtovani izpadi zaradi vzdrževanja lahko preprečijo nepričakovane okvare in podaljšajo življenjsko dobo opreme.
Certifikat
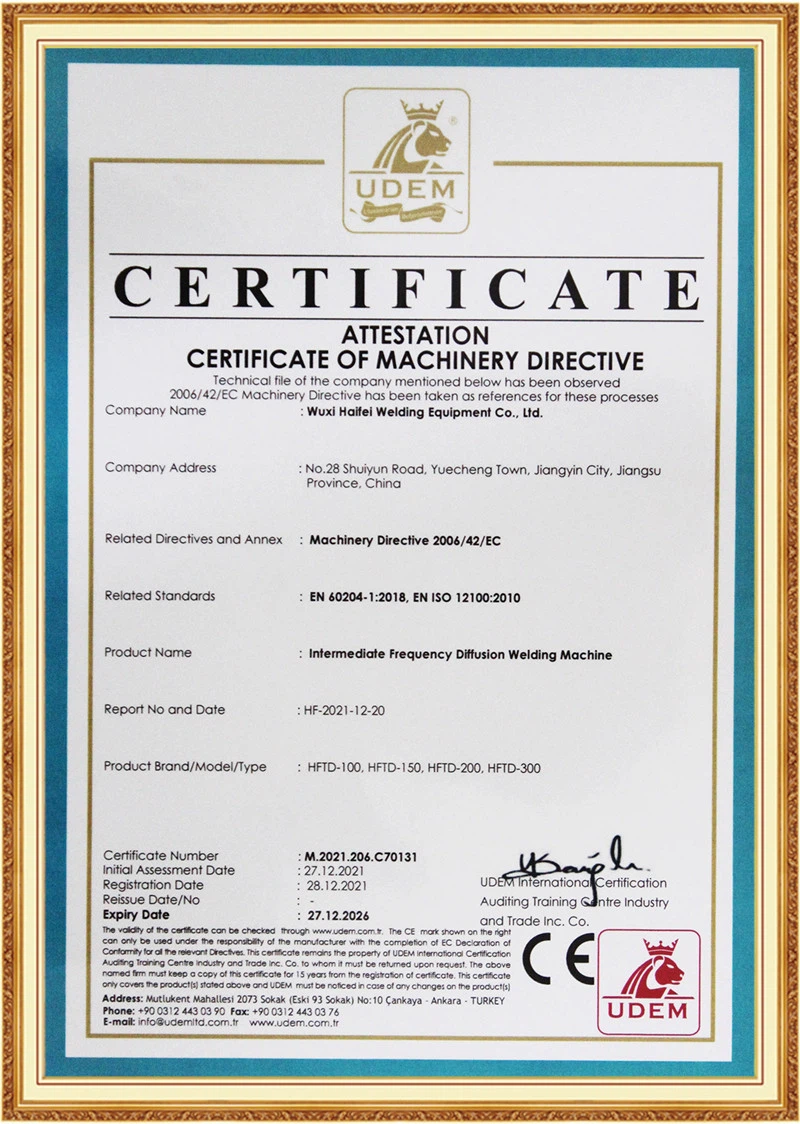
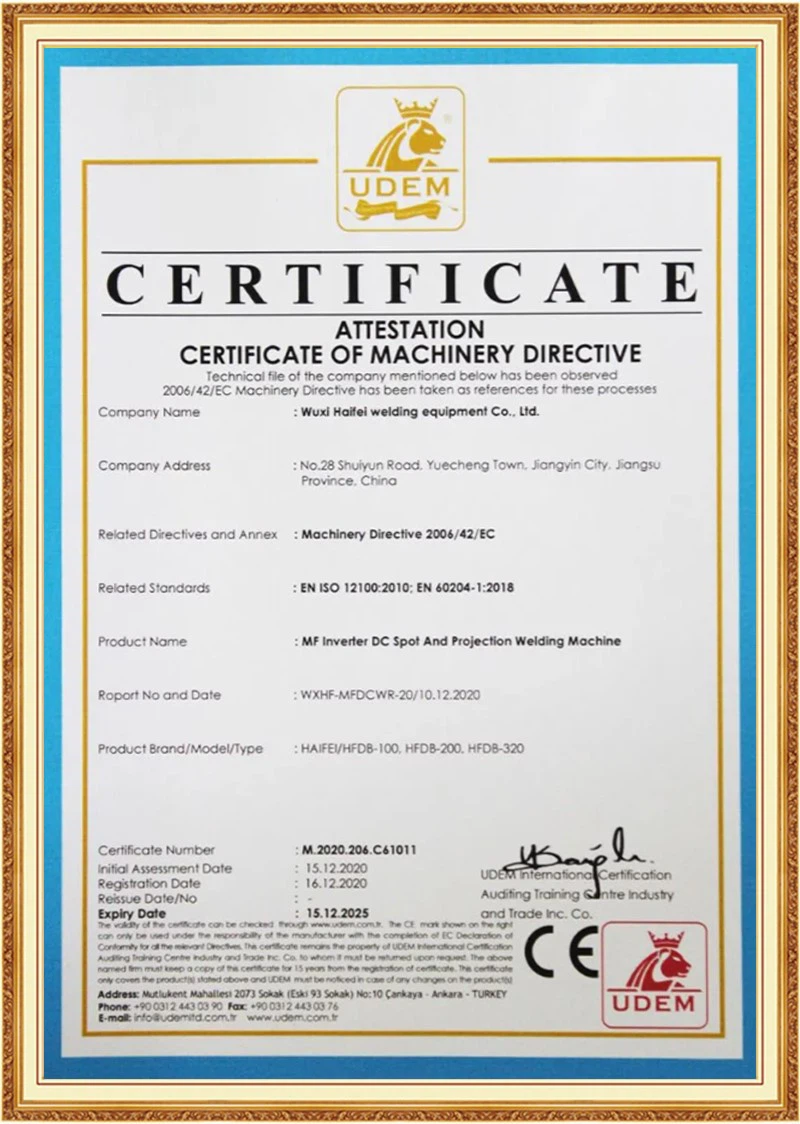
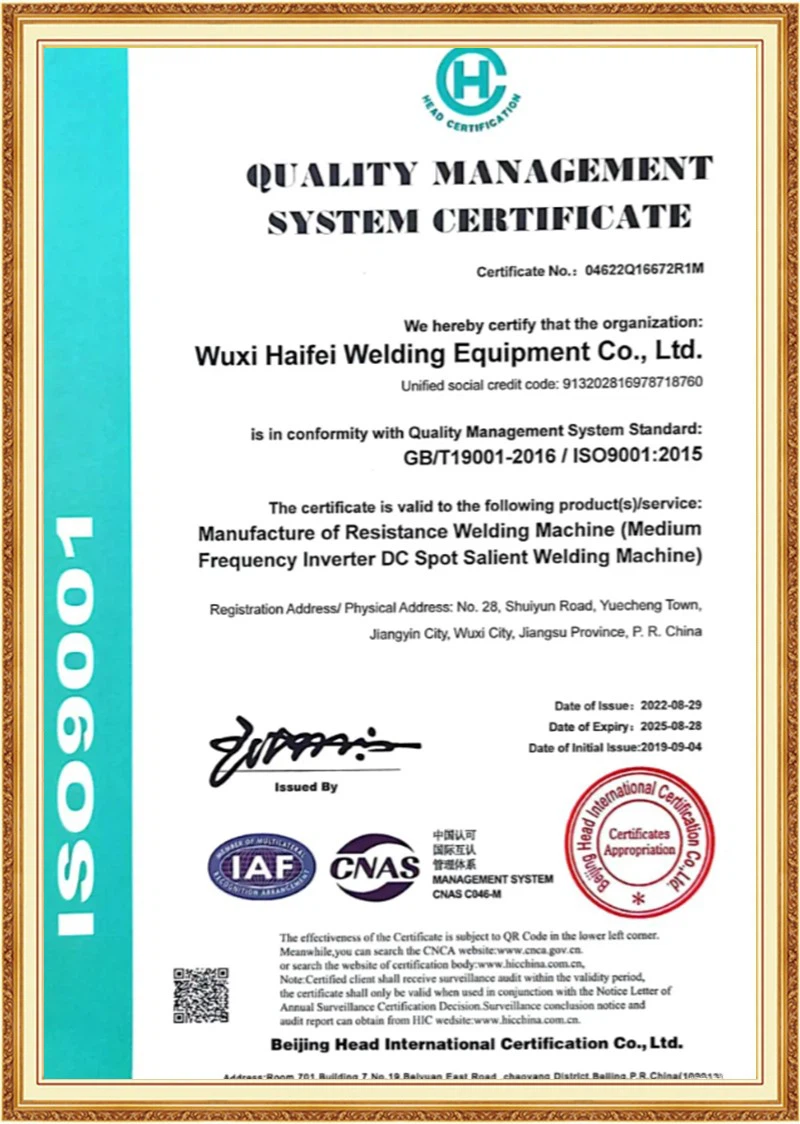
Plačilni pogoji
TT s 30% predplačilom, 70% pred odpremo.
Paypal ali West Union tudi sprejemata.
Pakiranje in pošiljanje

pogosta vprašanja
V: Ali lahko en stroj vari različne velikosti žice?
O: Sorodne velikosti žice se lahko obdelajo z uporabo spremenljivega orodja in shranjenih receptov parametrov. Dovoljeno območje je odvisno od razlik v dimenzijah spoja in zahtevane zmogljivosti stroja.
V: Kako pogosto je treba zamenjati sonotrodo in nakovalo?
O: Za vsako aplikacijo ni določenega intervala. Zamenjava je odvisna od materiala, obsega proizvodnje, varilne energije, prevleke in obrabe orodja. Priporočljivo je redno preverjanje stanja.
V: Kaj povzroča šibke zvare ultrazvočne žice?
O: Pogosti vzroki vključujejo nepravilne parametre, obrabljeno orodje, slabo postavitev žice, površinsko onesnaženje in nedosledne{0}}prereze prevodnikov.
V: Ali lahko ultrazvočno varjenje poškoduje izolacijo žice?
O: Izolacija mora ostati zunaj območja varjenja. Pravilna dolžina luščenja, položaj žice in zasnova vpenjala pomagajo preprečiti poškodbe izolacije.
Začnite svoj projekt ultrazvočnega varjenja kovin
Pravilnega ultrazvočnega varilnega stroja ni mogoče izbrati samo glede na velikost vodnika. Skupaj je treba oceniti strukturo spoja, material, zasnovo sponk, območje zvara, mehansko trdnost, električno zmogljivost in proizvodni cikel.
Pošljite podjetju HAIFEI svoje risbe, kombinacije žic, vzorce sponk in zahteve glede sprejemljivosti. Naši inženirji bodo preverili, ali vaša aplikacija zahteva stroj za spajanje žice, varilec terminalov, točkovni varilec kovin, stroj za zapiranje koncev ali prilagojen ultrazvočni varilni sistem.
Zahtevajte rešitev za ultrazvočno varjenje
Wuxi Haifei Intelligent Equipment Co., Limited je -znan kot eden vodilnih proizvajalcev in dobaviteljev ultrazvočnih varilnih strojev na Kitajskem. Bodite prepričani, da tukaj v naši tovarni kupite visokokakovosten ultrazvočni varilni stroj, izdelan na Kitajskem. Za posvet o ceni nas kontaktirajte.