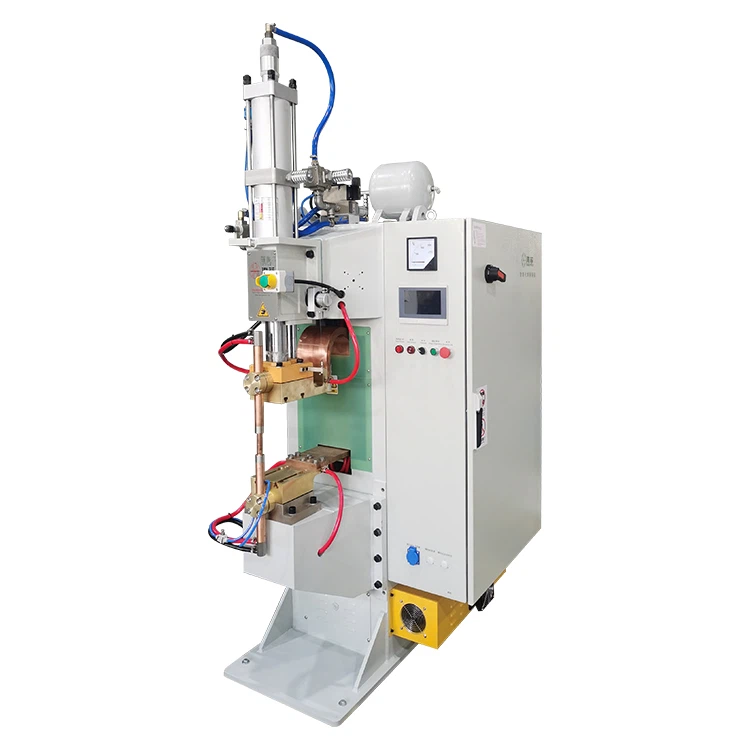
Bakrena pletenica se pogosto uporablja v stikalnih napravah, transformatorjih, električnih omaricah, baterijskih sistemih in drugih izdelkih, ki zahtevajo prilagodljivo visoko-tokovno povezavo. Spajanje pletenice na masivno bakreno zbiralko pa je bolj zapleteno kot varjenje dveh navadnih kovinskih plošč.
Fine bakrene niti se lahko pod pritiskom razširijo, trdna zbiralka hitro odvaja toploto in majhna sprememba stanja površine lahko vpliva na konsistenco spoja. Če je pletenica pokositrena, doda premaz v postopek varjenja še eno spremenljivko.
Zanesljiv spoj se torej začne pri obdelovancu-in ne pri imenu ali nazivni zmogljivosti varilnega stroja. Preden izberete med uporovnim varjenjem MFDC, difuzijskim varjenjem, ultrazvočnim varjenjem, stiskanjem ali spajkanjem, je treba pregledati-prerez pletenice, konstrukcijo pramenov, dimenzije zbiralke, površino spoja in zahtevano električno zmogljivost.
Ta vodnik pojasnjuje, kako se ti postopki razlikujejo in katere informacije so potrebne za izbiro primernegastroj za varjenje bakrene pletenice.


Katero metodo varjenja naj uporabite?
Pravilen postopek je odvisen od tega, ali je treba konec pletenice stisniti, spojiti z drugim vodnikom ali dokončati obe operaciji kot del avtomatizirane proizvodne linije.
| Zahteva obdelovanca ali proizvodnje |
|
Glavni razlog |
| Ohlapna bakrena pletenica, ki zahteva kompakten, kvadraten konec | Odporno{0}}ogreto stiskanje in rezanje | Utrjuje pramene in ustvarja nadzorovano obliko koncev |
| Stisnjena pletenica, povezana s trdno bakreno zbiralko na določenih zvarnih točkah | MFDC uporovno varjenje | Zagotavlja koncentrirano ogrevanje in kratek proizvodni cikel |
| Bakrena pletenica, spojena na razmeroma veliki kontaktni površini | Difuzijsko varjenje | Izvaja toploto in pritisk na širše območje sklepa |
| Majhna pletenica ali kabel, povezan z ustreznim priključkom | Ultrazvočno varjenje kovin | Lahko utrjuje fine prevodnike brez dodajanja kovinskega polnila |
| Pletenica, vstavljena v tulec ali zaprt terminal | Mehansko stiskanje | Tvori mehansko in električno povezavo brez cikla termičnega varjenja |
| Spoj, kjer sta sprejemljiva polnilna kovina in večja toplotno-območje | Spajkanje | Omogoča spajanje delov skozi staljeno polnilno zlitino |
| Veliko{0}}serijska proizvodnja z več stopnjami obdelave | Prilagojena avtomatska linija | Vključuje dovajanje, stiskanje, rezanje, pozicioniranje in varjenje |
Ta tabela je izhodišče in ne končno priporočilo za stroj. Dva dela, opisana kot "bakrena pletenica do bakrene zbiralke", lahko zahtevata različne postopke, če so njune dimenzije, prevleke, območja zvara ali standardi sprejemljivosti različni.
Zakaj je bakreno pletenico težko variti?
Baker odvaja toploto stran od spoja
Baker ima visoko električno in toplotno prevodnost. Med uporovnim varjenjem lahko tok teče skozi obdelovanec z relativno nizko odpornostjo, medtem ko okoliški baker hitro odvaja toploto iz predvidenega območja zvara.
Stroj mora oddajati dovolj energije za oblikovanje spoja, ne da bi tako podaljšal čas varjenja, da se pletenica razbarva, prameni pretirano zmehčajo ali da postane površina vodila močno vdrta.
Trdna bakrena zbiralka običajno deluje kot večji odvod toplote kot pletenica. Geometrija elektrode in razporeditev delov morata torej ustvariti ustrezno toplotno ravnovesje med obema stranema spoja.
Pletena struktura se ne obnaša kot polna plošča
Bakrena pletenica vsebuje veliko finih žic z majhnimi kontaktnimi točkami med njimi. Pred stiskanjem električni upor znotraj snopa ni enakomerno porazdeljen, kot bi bil v trdnem traku.
Ob uporabi sile elektrode lahko prameni:
- Premaknite se vstran;
- Razširite preko predvidenega območja sklepa;
- Izdelajte neenakomerno stisnjeno debelino;
- Ustvarite lokalne -odporne kontaktne točke;
- Postanite ujeti zunaj površine elektrode;
- Ločite med rezanjem ali rokovanjem.
Nastavek, ki locira le zunanje robove pletenice, morda ne bo dovolj. Orodje mora podpirati pletenico blizu območja zvara in nadzorovati, kako se prameni premikajo, ko se tlak poveča.
Površinsko stanje spremeni varilno okno
Goli baker med shranjevanjem in ravnanjem razvije površinske okside. Olje, prah, mazivo za risanje in prstni odtisi lahko povečajo razlike med deli.
Kositrna bakrena pletenica se obnaša drugače kot gola bakrena pletenica, ker kositrna prevleka spremeni stanje vmesnika. Prekomerna toplota lahko povzroči izgubo premaza, površinsko kontaminacijo ali nabiranje materiala na elektrodi.
Dobavitelj mora vedeti, ali sta pletenica in zbiralka:
- Goli baker;
- Pokositreni baker;
- Posrebreni-baker;
- Ponikljan-baker;
- Kemično obdelan;
- Onesnaženo z oljem ali ostanki predelave.
Zamenjava prevleke po določitvi urnika varjenja lahko zahteva novo testiranje.
Mehanska trdnost ni edina zahteva za sprejem
Spoj se lahko upre preskusu vleke in še vedno slabo deluje, če je njegov kontaktni upor previsok ali če postane nestabilen po večkratnem upogibanju.
Sklopi bakrene pletenice bodo morda morali izpolnjevati več zahtev hkrati:
- Mehanska vlečna trdnost;
- Nizka odpornost sklepov;
- Nadzorovan dvig temperature;
- Fleksibilnost pri upogibanju;
- odpornost proti utrujenosti;
- Dimenzijska natančnost;
- Sprejemljiv videz površine;
- Konsistentnost celotne proizvodne serije.
Te zahteve je treba opredeliti pred odobritvijo končnega stroja in orodja.
Stiskanje koncev bakrene pletenice ni isto kot varjenje zbiralke
Ena najpogostejših napak pri nakupu je, da zbijanje konca pletenice in varjenje pletenice-na-zbiralko obravnavamo kot isto operacijo.
Gre za sorodna procesa, ki pa rešujeta različne proizvodne probleme.
Kaj naredi zbijanje koncev bakrene pletenice
Končno zbijanje uporablja nadzorovano električno ogrevanje in pritisk za utrjevanje ohlapnih bakrenih pramenov v gosto sekcijo. Stisnjeno območje je nato mogoče rezati, luknjati, privariti na terminal ali sestaviti s trdno zbiralko.
Nadzorovan končni-postopek stiskanja lahko pomaga:
- Preprečite, da bi prameni po striženju postali ohlapni;
- Širina in debelina pletenice naj bo v ponovljivem območju;
- Ustvarite stabilno območje za kasnejše varjenje;
- Izboljšajte pozicioniranje v montažni napravi;
- Pripravite konec za vrtanje ali prebijanje;
- Zmanjšajte ročno obrezovanje in preoblikovanje.
Za serijsko proizvodnjo, HAIFEI'sHFDB-660 avtomatski stroj za stiskanje in rezanje bakrenih pleteniczdružuje podajanje, uporovno ogrevanje, oblikovanje koncev in rezanje v enem proizvodnem ciklu.
Za druge dimenzije pletenic in proizvodne ureditve jeavtomatski varilni stroj za bakreno pletenicose lahko oceni glede na zahtevano velikost pletenice, stisnjene dimenzije in končno dolžino.
Kdaj je treba konec stisniti pred varjenjem
Pred-zbijanje je običajno vredno oceniti, ko:
- Prameni pletenice se med nalaganjem razširijo;
- Zvar zahteva določeno kontaktno območje;
- Končni sklop ima strogo omejitev debeline;
- Pred montažo je treba pletenico preluknjati;
- Samodejno nalaganje zahteva stabilno končno obliko;
- Ohlapne niti ustvarjajo nedosleden stik elektrod;
- Več velikosti pletenic zahteva ponovljive proizvodne recepte.
Pred-zgoščevanje ne zagotavlja samodejno dobrega spoja-pletenice in-zbiralke. Stisnjen odsek mora še vedno imeti primerno gostoto, dimenzije in stanje površine za naslednji postopek varjenja.
MFDC uporovno varjenje za bakreno pletenico na bakreno zbiralko
Uporovno varjenje MFDC se pogosto upošteva, ko je treba zgoščeno bakreno pletenico spojiti s trdno bakreno zbiralko na enem ali več določenih mestih.
Varilni transformator zagotavlja nadzorovan enosmerni tok skozi elektrode in obdelovance. Toplota nastaja na električnih kontaktnih vmesnikih, medtem ko varilna glava vzdržuje pritisk.
Aplikacije, primerne za MFDC varjenje
MFDC varjenje je lahko primerno, kadar:
- Konec pletenice je že stisnjen;
- Območje sklepa je relativno koncentrirano;
- Elektrode lahko dosežejo obe strani sklopa;
- Del je mogoče natančno držati v vpenjalu;
- Potrebni so kratki varilni cikli;
- Namesto enega širokega spojenega območja se uporablja več zvarnih točk;
- Proizvodna linija zahteva programabilne varilne recepte.
Za-velikoserijsko proizvodnjo lahko stroj kombinirate s samodejnim nakladanjem delov, servo pozicioniranjem, nadzorom varjenja in izpustnimi transporterji. Raven avtomatizacije je treba izbrati glede na različice delov in proizvodni cilj, namesto da bi jo dodali brez jasne ugodnosti-časa cikla.
Spremenljivke, ki nadzorujejo rezultat varjenja MFDC
-
Varilni tok in čas
Baker običajno zahteva visok varilni tok in skrbno nadzorovano trajanje varjenja. Če je tok prenizek, vmesnik morda ne bo razvil močnega spoja. Če je čas varjenja nepotrebno dolg, se toplota širi v okoliško pletenico in zbiralko.
Samo nazivna zmogljivost transformatorja ni dovolj za potrditev primernosti stroja. Prav tako je treba pregledati sekundarno{1}}zmogljivost toka, dolžino kabla, globino grla, geometrijo elektrode in delovni cikel.
-
Sila elektrode
Varilna glava mora uporabiti zadostno in ponovljivo silo, preden začne tok. Premajhna sila lahko povzroči iskrenje, izgon ali nestabilen kontaktni upor. Prekomerna sila lahko splošči pletenico izven predvidenega območja zvara ali zmanjša upor vmesnika, potreben za segrevanje.
Tudi glava mora slediti obdelovancu, saj se baker med varjenjem zmehča.
-
Oblika elektrode
Velikost elektrode in geometrija površine vplivata na gostoto toka, vdolbino in porazdelitev toplote. Zelo majhna stran elektrode lahko koncentrira tok, vendar pusti globoke sledi na površini. Velika površina lahko zmanjša gostoto toka in zahteva večjo zmogljivost stroja.
Zasnova elektrode mora temeljiti na zahtevanem območju zvara in dostopnem prostoru okoli vodila.
-
Hlajenje
Transformator, sekundarni vodniki, držala elektrod in pokrovi elektrod zahtevajo ustrezno vodno hlajenje. Če temperatura elektrode med izmeno še naprej narašča, se lahko kakovost spoja in življenjska doba elektrode spremenita, čeprav nastavitve krmilnika ostanejo enake.
Pretok vode in vstopno temperaturo je zato treba obravnavati kot parametra proizvodnje in ne kot splošne informacije o uporabnosti.
Oblikovanje vpenjal za varjenje pletenice-na-zbiralko
Napeljava mora locirati trdno zbiralko, hkrati pa podpirati pletenico blizu spoja. Prav tako mora ohraniti stisnjen del raven in preprečiti, da bi gibljivi del potegnil spoj iz položaja.
Proizvodna naprava bo morda potrebovala:
- Zatiči za lociranje zbiralke;
- Vodila za širino pletenice;
- Nastavljivi končni omejevalniki;
- Objemke zunaj območja zvara;
- Zamenljivi bakreni ali izolacijski nosilni bloki;
- Senzorji, ki potrjujejo prisotnost delov;
- Prostor za zamenjavo elektrod;
- Hitro{0}}zamenljivo orodje za različne izdelke.
Močan varilni vir ne more nadomestiti pletenice, ki spreminja položaj med cikli.
Difuzijsko varjenje za večje kontaktne površine bakra
Difuzijsko varjenje je treba upoštevati, kadar spoj zahteva lepljenje na širšem območju, kot ga lahko zagotovi običajno točkovno varjenje.
Pri difuzijskem-postopku varjenja z uporovnim ogrevanjem se obdelovanci držijo pod nadzorovanim tlakom, medtem ko električno ogrevanje dvigne območje spoja na zahtevano stanje obdelave. Toplota in pritisk utrjujeta bakrene vmesnike, ne da bi se zanašala na izolirane uporne{2}}zvarne zrnca.
Kdaj je lahko difuzijsko varjenje bolj primerno
Postopek je vredno oceniti, ko:
- Pletenica ali prožni konektor ima razmeroma široko kontaktno površino;
- Spoj zahteva nizek in dosleden kontaktni upor;
- Širok vezan del je boljši od več posameznih mest;
- Bakreno pletenico je treba spojiti s trdnim bakrenim priključnim blokom;
- Končni del se uporablja v-električnem sklopu z visokim tokom;
- Pomembni sta -{1}}merska in električna doslednost med serijami.
Oprema za difuzijsko varjenje bakra HAIFEI je mogoče konfigurirati glede na površino spoja, strukturo prevodnika, zahtevani tlak in proizvodno ureditev.
Dejavniki procesa, ki jih je treba potrditi
Pri izbiri difuzijskega varilnega stroja je treba upoštevati:
- Dejanska širina in dolžina stika;
- Skupna debelina bakra;
- Gostota pletenice;
- Dimenzije zbiralke;
- Površinski premaz;
- porazdelitev tlaka;
- Temperatura ogrevanja;
- Čas ogrevanja in zadrževanja;
- Ureditev hlajenja;
- Načrtovanje vpenjal in grafitnih-orodij;
- Potreben čas cikla.
Večja varilna površina običajno poveča zahtevano zmogljivost stroja in postavlja večje zahteve glede enakomernosti tlaka. Če ena stran spoja prejme manjši pritisk, je lahko končna vez neenakomerna, tudi če so prikazani parametri ogrevanja videti normalni.
MFDC točkovno varjenje ali difuzijsko varjenje?
Noben postopek ni splošno boljši.
MFDC varjenje je na splošno primernejše za diskretne položaje spojev in krajše cikle. Difuzijsko varjenje je bolj primerno, kadar izdelek zahteva široko kontaktno površino in nadzorovano utrjevanje po spoju.
| Izbirni dejavnik | MFDC uporovno varjenje | Difuzijsko varjenje |
| Tipična oblika sklepov | Eno ali več lokaliziranih območij zvara | Široko kontaktno območje |
| Široko kontaktno območje | Kratek, koncentriran varilni cikel | Cikel ogrevanja, vzdrževanja tlaka in hlajenja |
| Elektroda ali orodje | Elektrode iz-bakrovih zlitin | Uporaba{0}}posebnih tlačnih orodij, ki pogosto vključujejo grafitne komponente |
| Površinski videz | Lokalne oznake elektrod lahko ostanejo | Široko stisnjeno ali ogrevano območje |
| Glavna proizvodna skrb | Koncentracija toka in stanje elektrode | Enakomerna porazdelitev toplote in tlaka |
| Najboljši način za potrditev primernosti | Vzorčno varjenje in preskušanje spojev | Vzorčno varjenje in preskušanje spojev |
Če aplikacija vključuje večplastno bakreno folijo namesto pletenega prevodnika, se lahko difuzijsko varjenje oceni tudi kot del proizvodnega procesa fleksibilne zbiralke.
Kdaj je treba razmisliti o ultrazvočnem varjenju?
Ultrazvočno varjenje kovin uporablja-visokofrekvenčne mehanske vibracije in vpenjalno silo za oblikovanje trdnega -spoja. Lahko je primeren za fine bakrene vodnike, konce kablov in določene strukture terminalov.
Postopek se lahko upošteva, ko:
- Prerez prevodnika-je v območju kvalifikacij varilca;
- Geometrija terminala podpira stabilno vpenjanje;
- Skupno območje je dostopno za sonotrodo in nakovalo;
- Dodatna kovina ni prednostna;
- Aplikacija zahteva omejen zunanji vnos toplote;
- Konstrukcijo pletenice je mogoče utrditi brez poškodb pramena.
Sonotrode design, pletenica širina, stack debelina in terminal podporo so pomembni. Stroj, izbran samo glede na nazivni presek kabla, morda ne bo zagotovil stabilnega postopka za široko ali nenavadno oblikovano bakreno pletenico.
Za veliko kontaktno površino pletenice-z-zbiralko je treba ultrazvočno varjenje primerjati z uporovnim in difuzijskim varjenjem s fizičnimi preskusi.
Kdaj je stiskanje boljša izbira?
Stiskanje mehansko oblikuje povezavo s stiskanjem pletenice znotraj terminala, tulca ali obroča. Ne potrebuje varilnega vira energije, zahteva pa spojno strukturo, zasnovano za stiskanje.
Stiskanje je lahko primerno, kadar:
- Pletenico je mogoče vstaviti v zaprt ali odprt-terminal;
- Sestav omogoča večjo strukturo priključkov;
- Mehanska povezava je sprejemljiva;
- Orodja lahko nadzorujejo višino stiskanja;
- Objemko je mogoče pregledati in-testirati na vlečenje;
- Proizvodna linija že vključuje terminalno dovajanje in stiskanje.
Ploščate pletenice, ki je nameščena neposredno na trdno zbiralko, ni mogoče preprosto "naviti", razen če del vključuje ustrezno mehansko zadrževalno funkcijo.
Nadzorovati je treba višino zvijanja, material terminala, prevleko in polnilo pletenice. Prekomerno stiskanje lahko poškoduje pramene, medtem ko lahko nezadostno stiskanje povzroči visoko odpornost ali slabo potegno moč.
Kdaj je treba oceniti trdo spajkanje?
Spajkanje spoji komponente z uporabo polnilne kovine z nižjo temperaturo taljenja kot bakreni osnovni materiali.
Upošteva se lahko za zapletene oblike spojev ali aplikacije, kjer je sprejemljiva polnilna kovina. Vendar mora proizvajalec upoštevati:
- Ostanek fluksa;
- Čiščenje sklepov;
- Daljši čas ogrevanja in hlajenja;
- Večje območje,-prizadeto zaradi vročine;
- Možna togost pletenice;
- Nadzor-kovine polnila;
- Zahteve glede sposobnosti operaterja ali avtomatizacije;
- Električni upor končanega spoja.
Pri prožni bakreni povezavi lahko toplota, ki potuje izven spoja, zmanjša prožnost v bližini zbiralke. To je treba preveriti med testiranjem izdelka.
Pogoste težave pri varjenju bakrene pletenice
Spuščeni prameni po striženju
Razrahljani prameni običajno kažejo, da je rez izven popolnoma stisnjenega dela ali da pletenica pred striženjem ni bila enakomerno utrjena.
Preverite:
- položaj ogrevanja;
- Strnjena dolžina;
- porazdelitev tlaka;
- Položaj rezanja;
- Odmik rezila;
- Napetost pletenice med hranjenjem;
- Gibanje pramena pred stiskanjem.
Premikanje rezila bližje stisnjenemu območju lahko pomaga, vendar ne bi smelo zmanjšati materiala, ki je na voljo za naslednje varjenje.
Za podrobnejšo razlago preberite Kako odrezati bakreno pletenico brez strganja.
Šibka pletenica-to-spoj zbiralke
Spoj lahko odpove, ker je varilna energija prenizka, pritisk neprimeren ali se spremeni dejanska stična površina med deli.
Preglejte:
- Končna gostota-pletenice;
- Stanje površine zbiralke;
- Pozicioniranje delov;
- Poravnava elektrod;
- Trenutna dostava;
- Čas varjenja;
- Ponovljivost sile;
- obraba elektrod;
- Gibanje napeljave.
Povečanje toka brez ugotavljanja vzroka lahko povzroči več razbarvanja ali izločanja brez izboljšanja konsistence.
Visoka kontaktna odpornost
Visoka odpornost spoja je lahko posledica nepopolnega lepljenja, površinske kontaminacije, premajhnega območja spoja ali notranjih praznin v stisnjeni pletenici.
Spoj je treba preskusiti z ustrezno-merilno metodo nizkega upora. Položaj sonde in preskusni tok morata ostati dosledna, sicer lahko merilni sistem ustvari zavajajoče razlike med vzorci.
Pri visoko{0}}tokovnih izdelkih lahko preskus-dviga temperature pod določeno delovno obremenitvijo razkrije težave, ki niso očitne s preprostim preskusom vlečenja.
Prekomerno razbarvanje
Razbarvanje bakra je povezano s temperaturo, časom izpostavljenosti in površinsko oksidacijo. Lahko pomeni, da je cikel ogrevanja predolg, hlajenje nezadostno ali se toplota širi izven predvidenega spoja.
Preverite, ali:
- Tok je dovolj visok, da omogoča krajši cikel;
- Hlajenje elektrode in orodja delujeta pravilno;
- Površina obdelovanca je čista;
- Pritisk je uporabljen ob pravem času;
- Spoj se med hlajenjem drži;
- Vizualna zahteva je združljiva z izbranim procesom.
Razbarvanje samo po sebi ne določa trdnosti spoja, vendar je lahko nesprejemljivo za končni izdelek ali kaže na slab toplotni nadzor.
Lepljenje elektrod
Lepljenje elektrod je lahko posledica previsoke temperature vmesnika, pobiranja bakra, poškodovanih površin elektrod ali neustreznega hlajenja.
Načrt vzdrževanja mora opredeliti:
- Material za elektrode;
- Geometrija konice;
- Metoda oblačenja;
- Pogostost oblačenja;
- Merila za zamenjavo;
- pretok hladilne{0}}vode;
- Preverjanje poravnave elektrod.
Elektrod ne smete obdelovati, dokler ni spremenjena njihova prvotna geometrija, ne da bi zabeležili, koliko zvarov je bilo izvedenih. Za določitev realnega intervala vzdrževanja je treba uporabiti proizvodne poskuse.
Nestabilne stisnjene dimenzije
Spremembe stisnjene širine ali debeline lahko vplivajo na obremenitev vpenjala in spremenijo kontaktno površino med končnim zvarom.
Možni vzroki vključujejo:
- Neskladna napetost podajanja pletenice;
- Sprememba širine vhodne pletenice;
- Nepravilna razdalja med orodjem;
- Neenakomeren pritisk;
- obraba orodja;
- Ogrevanje izven določenega območja;
- Material različnih dobaviteljev ali serij.
Specifikacije vhodne pletenice je treba nadzorovati skupaj s parametri stroja.
Poškodba kositrne prevleke
Pocinkana bakrena pletenica zahteva skrbno kontrolo vnosa toplote. Prekomerno segrevanje lahko poškoduje premaz, onesnaži orodje ali pusti neravno površino okoli spoja.
Dobavitelj bi moral preizkusiti dejansko prevlečeno pletenico, namesto da bi namesto nje uporabil vzorce golega bakra. Končni spoj je treba oceniti tudi glede na njegove električne, mehanske in korozijske zahteve.
Pogosta vprašanja o varjenju bakrene pletenice
V: Ali je mogoče bakreno pletenico privariti neposredno na trdno bakreno zbiralko?
O: Da, nekatere strukture pletenic in zbiralk je mogoče spojiti z uporovnim varjenjem, difuzijskim varjenjem ali drugim kvalificiranim postopkom. Pogosto se priporoča predhodno stiskanje konca pletenice, ker ohlapni prameni otežujejo pozicioniranje in porazdelitev toplote.
Končno metodo je treba izbrati glede na površino spoja, konstrukcijo pletenice, debelino vodila in zahtevano električno zmogljivost.
V: Ali je treba konec pletenice stisniti pred varjenjem?
O: Zbijanje je priporočljivo, kadar ohlapne pletenice ni mogoče dosledno locirati ali ko končni zvar zahteva nadzorovano kontaktno površino. Omogoča tudi lažje rezanje, luknjanje, polnjenje in pregledovanje pletenice.
Ločen korak stiskanja morda ne bo potreben za vsak spoj, zlasti kadar izbrani postopek varjenja utrjuje pramene kot del istega cikla.
V: Ali je lahko pocinkana bakrena pletenica uporovno varjena?
O: Nekatere aplikacije iz kositrne bakrene pletenice je mogoče uporovno variti, vendar prevleka spremeni stanje vmesnika in lahko vpliva na kontaminacijo elektrode. Pri testiranju je treba uporabiti dejansko prevlečeno pletenico in zbiralko.
Končni spoj je treba preveriti glede poškodb premaza, vlečne trdnosti, odpornosti in dviga temperature.
V: Ali je varjenje bakrene pletenice enako kot stiskanje?
O: Ne. Varjenje tvori metalurško vez z uporabo toplote, pritiska ali mehanskih vibracij. Stiskanje ustvari mehansko povezavo s stiskanjem pletenice znotraj priključka ali tulca.
Oba lahko zagotovita električno povezavo, vendar so njuna orodja, oblika spoja in metode pregleda drugačni.
V: Ali je MFDC ali difuzijsko varjenje boljše za bakreno pletenico?
O: MFDC varjenje je na splošno primerno za lokalizirane položaje zvarov in relativno kratke cikle. Difuzijsko varjenje je bolj primerno za širša kontaktna področja, kjer je treba toploto in pritisk porazdeliti po spoju.
Prednostni postopek je odvisen od geometrije obdelovanca in zahtev glede sprejemljivosti. Vzorčni poskus zagotavlja zanesljivejši odgovor kot samo primerjava specifikacij stroja.
V: Ali lahko en stroj obdela različne velikosti bakrenih pletenic?
O: Stroj lahko obdeluje več velikosti pletenic, če jih njegov tok, tlak, obseg orodij in sistem podajanja lahko pokrijejo. Različne širine pletenice ali stisnjene dimenzije lahko zahtevajo nadomestno orodje in ločene recepte parametrov.
Dobavitelj mora pregledati vsako načrtovano velikost, preden potrdi obseg strojev.
V: Kako preprečiti ohlapne bakrene niti po rezanju?
O: Pletenico je treba popolnoma utrditi, preden gre skozenj rezilo. Položaj ogrevanja, stisnjena dolžina, porazdelitev tlaka, stanje rezila in mesto reza vplivajo na rezultat.
Rezanje skozi delno stisnjeno prehodno območje je pogost vzrok za ohlapne pramene.
V: Zakaj je pred izbiro stroja potrebno vzorčno varjenje?
O: Spoji bakrene pletenice se razlikujejo po širini, konstrukciji niti, prevleki, površini spoja in zahtevah glede kakovosti. Stroj, izbran samo iz kataloga, lahko zagotavlja nezadosten tok, neustrezen tlak ali napačno razporeditev orodja.
Vzorčno varjenje preveri postopek, vzpostavi začetno okno parametrov in zagotovi dele za mehansko in električno preskušanje.
Pridobite priporočilo za postopek varjenja bakrene pletenice
Primerna rešitev za varjenje bakrene pletenice se začne pri dejanskem materialu in strukturi spoja.
HAIFEI dobavlja opremo za stiskanje koncev bakrene pletenice, sisteme za uporovno varjenje MFDC, stroje za difuzijsko varjenje bakra in prilagojene proizvodne linije. Naši inženirji lahko preverijo, ali vaša aplikacija zahteva stiskanje koncev, neposredno varjenje zbiralke ali integriran postopek.
Prosim pošljite:
- Specifikacija bakrene pletenice;
- Risba zbiralke;
- Material in površinski premaz;
- Skupne dimenzije;
- Zahtevana vlečna moč ali električna zmogljivost;
- Proizvodni cilj;
- Želena stopnja avtomatizacije;
- Fotografije obdelovancev ali fizični vzorci.
Nato lahko ovrednotimo postopek, po potrebi organiziramo testiranje vzorcev in pripravimo konfiguracijo stroja na podlagi dejanskih proizvodnih pogojev.
Pošljite risbo bakrene pletenice in zbiralke