Uvod
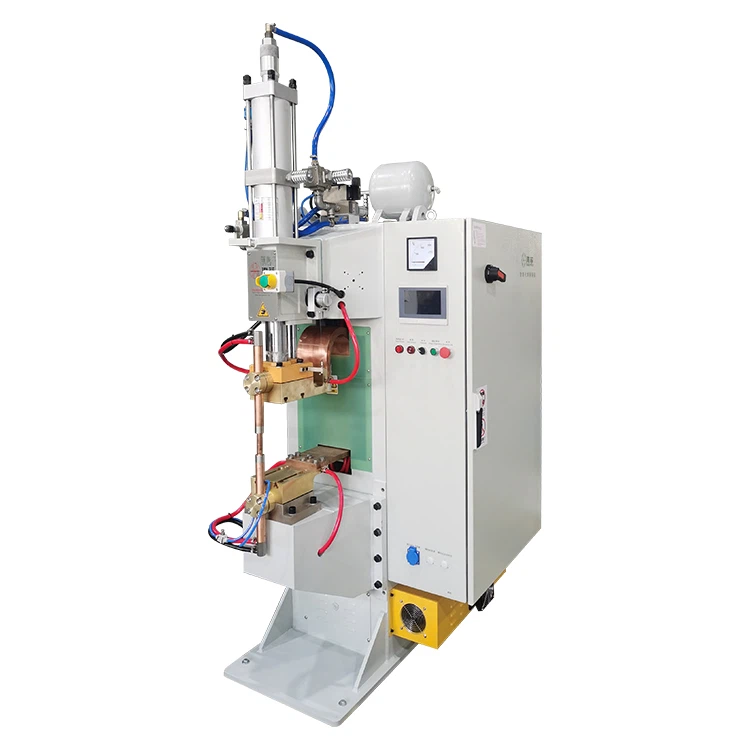
Kot naprava za natančno varjenje, ki se pogosto uporablja v sodobni industriji, kakovost varjenja srednjefrekvenčnega točkovnega varilnika neposredno vpliva na zanesljivost izdelka in učinkovitost proizvodnje. Vendar številna podjetja pogosto spregledajo vpliv ključnih parametrov na rezultate varjenja pri uporabi srednjefrekvenčnih točkovnih varilnikov. Ta članek bo analiziral ključne spremenljivke, ki vplivajo na njegove rezultate varjenja okoli ključnih dejavnikovSrednjefrekvenčni točkovni varilciin ponuditi predloge za optimizacijo.
1. Varilni tok: jedro vnosa energije
Varilni tok je glavni vir proizvodnje toplote pri srednjefrekvenčnih točkovnih varilnih aparatih, njegova velikost pa neposredno določa kakovost tvorbe zrn. Glede na formulo Q=I² × R × t ima tok veliko večji vpliv na proizvodnjo toplote kot čas in upor. Če je tok premajhen, se mesto zvara ne more popolnoma stopiti, kar vodi do nezadostne trdnosti; medtem ko lahko čezmerni tok povzroči brizganje, pretirano globoke vdolbine in druge težave.
Predlogi za optimizacijo:
- Prilagodite trenutno vrednost glede na material in debelino obdelovanca. Zmanjšajte na primer tok pri varjenju tankih plošč, da preprečite prežganje-.
- Uporabite visoko{0}}natančno krmilno funkcijo srednjefrekvenčnega točkovnega varilnika za prilagajanje toka v realnem-času prek povratne-zanke zaprte zanke in tako zagotovite doslednost varjenja.
2. Čas varjenja: Točka ravnovesja akumulacije toplote
Čas varjenja skupaj s tokom vpliva na velikost kepe in trdnost zvarnega mesta. Srednjefrekvenčni točkovni varilec lahko doseže učinkovito varjenje z natančnim nadzorom časa pred-pritiska, varjenja, držanja in drugih faz.
Predlogi za optimizacijo:
- Močni pogoji (visok tok + kratek čas): Primerno za zelo prevodne materiale (kot je baker, aluminij) za zmanjšanje izgube toplotne prevodnosti.
- Šibki pogoji (nizek tok + dolg čas): Primerno za varjenje različnih kovin ali debele plošče, da se prepreči deformacija zaradi lokalnega pregrevanja.
- Opomba: Predolg čas lahko povzroči pregrevanje obdelovanca in zahteva sinhrono optimizacijo s hladilnim sistemom.
3. Tlak in stabilnost elektrode: ključ do kakovosti kontakta
Tlak elektrode neposredno vpliva na kontaktni upor med obdelovancem in elektrodo. Ustrezen tlak lahko zmanjša kontaktni upor in izboljša učinkovitost prenosa toplote; vendar bo pretiran pritisk stisnil območje zrnca, kar bo povzročilo zmanjšanje trdnosti.
Predlogi za optimizacijo:
- Izberite ustrezen tlak v cilindru (kot je 100N, 200N itd.) glede na trdoto obdelovanca.
- Redno preverjajte obrabljenost konic elektrod in jih nemudoma odrežite ali zamenjajte, da preprečite zmanjšano gostoto toka zaradi povečane kontaktne površine.
4. Oblika in material elektrode: Determinante porazdelitve toplote
Oblika elektrode (npr. stožčasta, sferična) in material (npr. bakrova zlitina, krom cirkonij baker) neposredno vplivata na gostoto toka in porazdelitev toplote. Na primer, sferične elektrode so primerne za varjenje ukrivljenih obdelovancev, medtem ko so stožčaste elektrode bolj primerne za natančno točkovno varjenje.
Predlogi za optimizacijo:
- Izberite vrsto elektrode glede na zahteve varjenja. Na primer, pri varjenju pocinkane pločevine izberite -korozijsko odporne krom-cirkonijeve bakrene elektrode.
- Redno čistite površino elektrode, da se izognete oksidom ali oljnim madežem, ki vplivajo na prevodnost.
5. Površina obdelovanca in okolje: podrobnosti, ki jih ni mogoče prezreti
Tudi čistoča površine obdelovanca in temperatura okolja lahko pomembno vplivata na rezultate varjenja. Nečistoče, kot so oksidne plasti in oljni madeži, povečajo kontaktno odpornost, kar vodi do lažnih zvarov; medtem ko lahko okolja z visoko{1}}temperaturo pospešijo staranje elektrod.
Predlogi za optimizacijo:
- Pred varjenjem odstranite nečistoče s površine obdelovanca z alkoholno ali plazma čistilno opremo.
- Ohranjajte stabilno temperaturo in vlažnost v delavnici, da se izognete motnjam ekstremnih okolij na varilne parametre.
Zaključek: znanstveni nadzor za izboljšanje kakovosti varjenja
Rezultati varjenja s srednjefrekvenčnimi točkovnimi varilniki so odvisni od sinergističnega učinka več dejavnikov, kot so tok, čas, tlak, elektrode in okolje. Z natančnim nadzorom teh spremenljivk in združevanjem tehnologije visoko-frekvenčnega pretvornika opreme in povratnega-sistema zaprte zanke lahko podjetja znatno izboljšajo kakovost varjenja in zmanjšajo stopnje napak. Priporočljivo je, da optimizacijo parametrov vključite v standardizirane delovne postopke in redno vzdržujete opremo, da v celoti izkoristite prednosti učinkovitosti in stabilnostiSrednjefrekvenčni točkovni varilci.