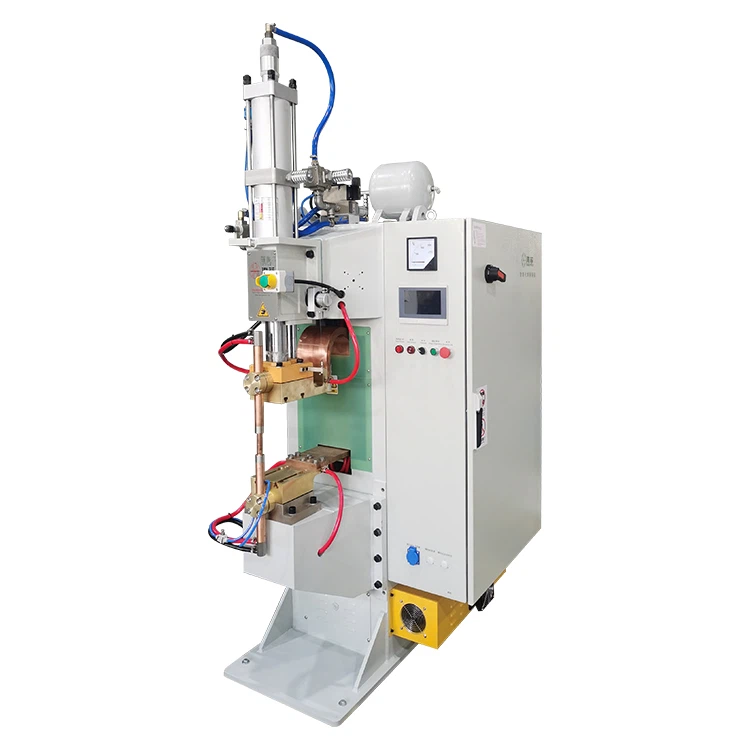
V sodobni industrijski proizvodnji je tehnologija uporovnega točkovnega varjenja (RSW) zaradi svoje učinkovitosti in zanesljivosti postala osrednji postopek za spajanje komponent iz nerjavečega jekla v sektorjih, kot so avtomobilski, vesoljski in gospodinjski aparati.
Vendar je kakovost točkovnega zvara v osnovi odvisna od velikosti, oblike in notranje celovitosti zvarnega zrna, ki nastane med postopkom. Zvar je kritično "fuzijsko območje", ki povezuje dve ali več kovinskih plošč, njegova kakovost pa neposredno določa trdnost spoja in strukturno zanesljivost.
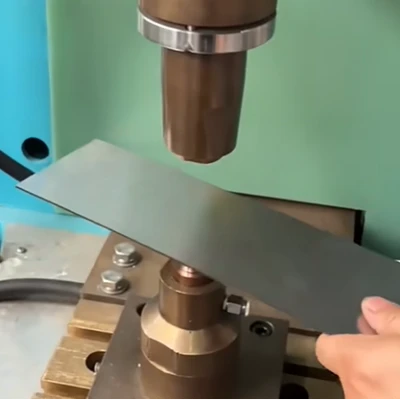

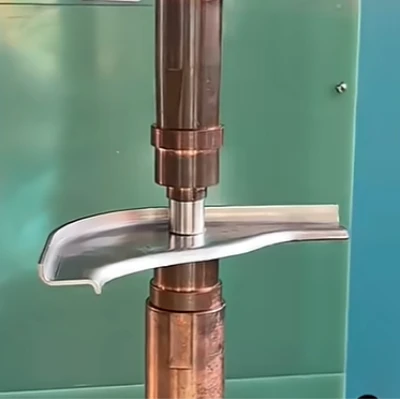
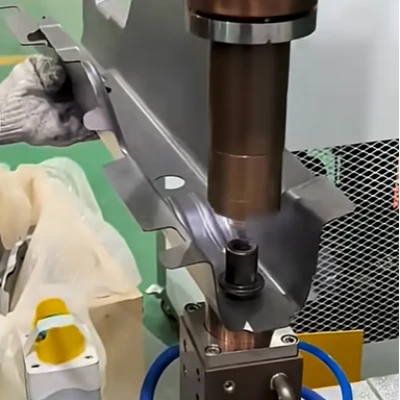
Namen tega priročnika je zagotoviti inženirjem in tehnikom sistematično in praktično metodologijo za ocenjevanje kakovosti zrn točkovnega zvara iz nerjavnega jekla. Zajema celovito strategijo od ključnih indikatorjev in ne-destruktivnega testiranja do optimizacije parametrov, ki zagotavlja, da zvarjeni spoji izpolnjujejo najvišje industrijske standarde.
I. Ključni kazalniki in industrijski standardi za kakovost zvarnih zrn
Za ovrednotenje kakovosti točkovnega zvara iz nerjavnega jekla je treba najprej določiti jasne merilne standarde. Kakovost kepice običajno določajo naslednji trije ključni kazalniki:
1. Premer zrnca
Premer kepe je najpomembnejši pokazatelj za ocenjevanje-nosilnosti spoja. Nezadosten premer povzroči zmanjšano trdnost spoja in morebitno odpoved pod obremenitvijo.
| Indikator vrednotenja | Splošni industrijski standard (referenca) | Praktično priporočilo |
| Najmanjši premer zrnca | Na splošno zahteva $D \\ge 4\\sqrt{t}$ ($t$ je debelina posameznega lista v mm) | Za pločevino iz nerjavečega jekla debeline 1,0 mm najmanjši premer grude ne sme biti manjši od 4,0 mm. |
| Metalografski standard | Standard kakovosti metalografske analize: Za debelino 3 mm je premer zrnca $\\ge 4\\text{mm}$. | To je konzervativna referenčna vrednost; dejanska proizvodnja se mora nanašati na posebne standarde glede na material in debelino pločevine. |
2. Stopnja preboja zrna
Stopnja preboja je odstotek debeline zrnca glede na celotno debelino zvarjenih plošč.
- Standardna zahteva: idealna stopnja prodora mora biti med 20 % in 80 %.
- Nizka penetracija (<20%): Small contact area between the nugget and the base metal, resulting in insufficient strength.
- High Penetration (>80 %): Nagnjenost k izločanju (brizganju), prekomerni površinski vdolbini ali celo prežganosti, kar vpliva na videz in učinkovitost utrujenosti.
3. Notranje napake
Napake znotraj zvara so skrite nevarnosti, ki lahko vodijo do okvare spoja. Ti vključujejo predvsem:
- Poroznost: praznine, ki nastanejo, ko plini med varjenjem niso ustrezno izpuščeni.
- Razpoke: V glavnem jih povzroči toplotna obremenitev pri varjenju ali prehitro ohlajanje.
- Praznine zaradi krčenja: votline, ki nastanejo, ko se staljena kepa strdi in skrči.
- Omejitev območja napake: Industrijski standardi običajno zahtevajo, da skupna površina napake ne presega 20 % skupne površine zrnca.
II. Ne-destruktivno testiranje (NDT): Učinkovito in-ocenjevanje kakovosti v realnem času
Metode ne-destruktivnega testiranja omogočajo 100-odstotno hitro kontrolo zvara, ne da bi poškodovali del, zaradi česar so še posebej primerne za spletno kontrolo kakovosti v -serijski proizvodnji.
1. Ultrazvočno testiranje (UT)
UT je najpogostejša metoda NDT za točkovne zvare. Uporablja odboj ultrazvočnih valov na različnih materialnih vmesnikih (kot je talilna črta med kepo in osnovno kovino ali napake), da oceni velikost in celovitost kepe.
| Tehnični vidik | Podrobna razlaga in praktična referenca |
| Načelo | Uporablja specifične odmevne signale, ki jih generirajo ultrazvočni valovi na romboidnem karakterističnem območju (talilna linija) med zvarom in osnovno kovino. |
| Analiza časa leta (TOF). | Z analizo signala časa letenja (TOF) ultrazvočnega valovanja je mogoče natančno oceniti debelino in premer grude. |
| Referenca podatkov | Na primer, pri določenem materialu in frekvenci lahko TOF 0,38 μs ustreza premeru zrnca približno 4 mm. V praksi je treba za kalibracijo vzpostaviti knjižnico standardnih vzorcev. |
| Prednosti | Visoka hitrost, ki omogoča-inšpekcijo v liniji; občutljiv na premer zrnca in napake v talilni liniji. |
2. Radiografsko testiranje (RT)
RT uporablja rentgenske-žarke, da prodre skozi zvar. Z uporabo diferencialne absorpcije rentgenskih žarkov na področjih z različno gostoto se ustvari slika, ki omogoča vizualizacijo notranjih napak.
- Uporabnost: Posebej učinkovito za odkrivanje notranjih volumetričnih napak, kot so poroznost, razpoke in praznine zaradi krčenja.
- Prednosti: Zagotavlja trajen zapis kakovosti in ponuja intuitivne slike za kvalitativno analizo napak.
- Omejitve: višji stroški in manj natančno kvantitativno merjenje premera zrnca v primerjavi z UT.
III. Destruktivno vrednotenje: preverjanje trdnosti sklepov in mikrostrukture
Destruktivno testiranje je najboljši način za preverjanje kakovosti zvarov in mehanskih lastnosti spoja. Običajno se uporablja za redno validacijo procesnih parametrov in razvoj novih izdelkov.
1. Mehansko testiranje
Mehanski preskusi neposredno ocenijo-nosilnost in celovitost zvara.
| Vrsta testa | Namen vrednotenja | Merila sprejemljivosti (ključ) |
| Peel Test | Ocenjuje medfazno trdnost in premer zvara. | Idealen rezultat: do trganja pride v osnovni kovini (osnovnem materialu), ne na vmesniku zvarnih zrnc. Če se kepica odlepi od vmesnika (odpoved vmesnika), se to šteje za nesprejemljivo. |
| Natezni strižni preskus | Preveri največjo nosilnost-obremenitve spoja. | Izmerjena strižna trdnost mora ustrezati ali presegati konstrukcijske zahteve, način okvare pa mora biti trganje navadne kovine. |
2. Metalografska analiza
Metalografska analiza je najnatančnejša metoda za ovrednotenje mikrostrukture in dimenzij zvarnega zrnca, ki služi kot osnova za ugotavljanje in preverjanje parametrov varjenja.
Postopek:
- Izrežite vzorec z območja zvara.
- Montirajte, brusite in polirajte vzorec.
- Izvedite kemično jedkanje z jedkalom, kot je 2 % Nital (dušikova kislina v alkoholu), da jasno razkrijete mikrostrukturo in talilno linijo med grudom in osnovno kovino.
Merila kakovosti:
- Dimenzijska meritev: Natančna meritev premera zrnca in stopnje penetracije, ki služi kot osnova za prilagajanje procesnih parametrov.
- Mikrostruktura: Pregled grobih zrn, razpok ali nezlitih območij znotraj območja zrna.
IV. Strategija optimizacije parametrov točkovnega varjenja: Doseganje stabilnih, visoko{1}}kakovostnih zrnc
Stabilnost kakovosti zvarnih zrn je odvisna od natančnega nadzora treh ključnih parametrov: toka, časa in sile.
1. Nadzor toka in časa (varilni tok in čas)
Tok je vir toplote, ki tvori staljeno grudo, čas pa določa akumulacijo toplote.
- Jakost toka: Priporočeno optimalno območje je običajno med 7,5 kA in 8,5 kA (za običajne debeline nerjavnega jekla). Tok, ki je prenizek, ne bo tvoril dovolj velike grude; previsok tok je nagnjen k izgonu in pregrevanju.
- Trajanje varjenja: Priporočeno območje je 400 milisekund do 500 milisekund. To zahteva uravnoteženje hitrosti nukleacije s preprečevanjem pregrevanja. Pri debelejših ploščah bo morda potrebna več-pulzna strategija ali strategija stopenjskega naraščanja toka, da se doseže enakomerna rast zrnca.
2. Kalibracija sile (sila elektrode/tlak)
Namen elektrodne sile (pritiska) je zagotoviti dober električni kontakt med elektrodami in obdelovanci ter med samimi obdelovanci, hkrati pa preprečiti iztiskanje med varjenjem.
- Tanki materiali (npr. pod 0,5 mm): Priporočljiv je nižji kontaktni tlak, na primer okoli 0,3 MPa, da se izognete čezmerni vdolbini.
- Debeli deli (npr. nad 1,0 mm): Potreben je višji tlak, na primer 0,5 MPa ali več, da se zagotovi ustrezen medfazni stik in stabilna porazdelitev toka.
- Praktični nasvet: Nezadosten pritisk vodi do velikega kontaktnega upora in izgona; previsok pritisk poveča ranžiranje in pospeši obrabo elektrod.
V. Upravljanje z elektrodami in izvajanje zagotavljanja kakovosti
Elektroda je "srce" točkovnega varilnega aparata. Njegovo stanje neposredno vpliva na gostoto toka in porazdelitev toplote, zaradi česar je ključnega pomena za zagotavljanje kakovosti zvarnih zrnc.
1. Material in vzdrževanje elektrod
| Vidik | Praktična priporočila in postopki |
| Izbira materiala | Priporočena uporaba bakrenih-volframovih kompozitnih elektrod ali krom-cirkonijevo-bakrenih (CuCrZr) elektrod. Bakrena matrika zagotavlja visoko prevodnost, medtem ko volframova zlitina ali CuCrZr poveča odpornost na visoke -temperature in odpornost proti obrabi. |
| Vzdrževalni postopki | Redno čiščenje površine za odstranjevanje umazanije in oksidov. Stran elektrode mora biti gladka. |
| Nadomestni prag | Ko se premer ploskve elektrode obrabi ali deformira za več kot 20 % prvotne velikosti, jo je treba obdelati ali zamenjati, da preprečite padec gostote toka in nestabilno velikost kepe. |
| Hladilni sistem | Prepričajte se, da sistem za hlajenje elektrod pravilno deluje. Priporočena regulacija temperature vstopne vode je med 5 in 30 stopinjami, da se prepreči pregrevanje elektrode in toplotna deformacija. |
2. Sistem zagotavljanja kakovosti (QA).
Vzpostavitev celovitega sistema zagotavljanja kakovosti je bistvena za zagotavljanje stabilne proizvodnje:
- Primerjalna analiza parametrov: Vzpostavite standardizirane tabele varilnih parametrov za vsako kombinacijo materialov iz nerjavnega jekla (npr. 304/316L, različne debeline).
- Statistični nadzor procesa (SPC): Izvedite metode SPC za spremljanje in analizo trendov toka, napetosti in sile v realnem-času, kar omogoča pravočasno odkrivanje in popravljanje manjših odstopanj procesa.
- Kalibracija opreme: Redno natančno umerjajte opremo za spremljanje, kot so ampermetri in senzorji tlaka, da zagotovite točnost podatkov.
- Usposabljanje osebja: Nenehno usposabljajte operaterje, da bodo imeli zmožnosti prepoznavanja napak in znanja o prilagajanju parametrov.
Zaključek
Pri aplikacijah za točkovno varjenje nerjavnega jekla je ocenjevanje kakovosti zvarnih zrn sistematičen inženirski proces, ki vključuje nastavitev standarda, natančno kontrolo in nadzor procesa. Z uporabo učinkovitih ne{1}}destruktivnih metod, kot je ultrazvočno testiranje za linijsko-proizvodnjo, v kombinaciji z metalografsko analizo in mehanskim testiranjem za periodično validacijo ter strogim upoštevanjem optimizacije parametrov in protokolov za upravljanje elektrod, lahko proizvajalci vzpostavijo robusten okvir za nadzor kakovosti.
Le z doseganjem natančnega nadzora nad velikostjo zvarov, stopnjo preboja in notranjimi napakami je mogoče zagotoviti, da imajo spoji iz nerjavnega jekla vrhunsko trdnost in trajno strukturno celovitost, s čimer izpolnjujejo najstrožje zahteve industrijske uporabe.