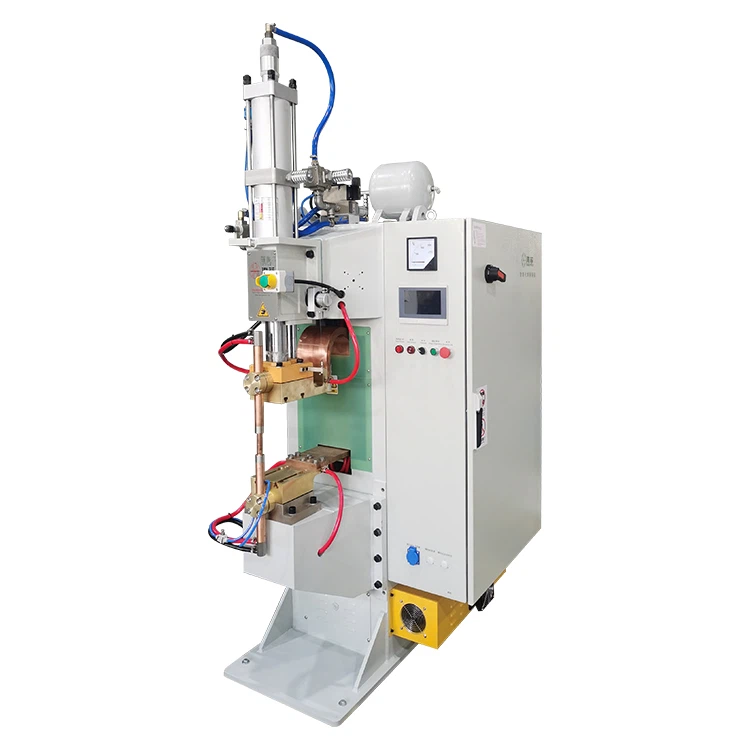
Avtomatski stroj za uporovno varjenje uporablja vrtljive kolesne elektrode za vpenjanje in premikanje prekrivajočih se kovinskih plošč, medtem ko nadzorovani varilni tok teče skozi spoj. Tok ustvari niz prekrivajočih se zvarov, ki tvorijo neprekinjen šiv, katerega trdnost in -neprepustnost je mogoče oceniti.
Avtomatizacija nadzoruje več kot samo varilni tok. Odvisno od opreme lahko tudi usklajuje vrtenje elektrode, hitrost vožnje, varilni tlak, tokovne impulze, pozicioniranje obdelovanca in spremljanje proizvodnje. V tem članku je razloženo, kako postopek varjenja in samodejni nadzorni sistem delujeta skupaj, s posebnim poudarkom na uporovnem varjenju z MFDC.


Kako deluje avtomatski stroj za uporovno varjenje
| korak | Kaj se zgodi |
|---|---|
| 1. Pozicioniranje | Naprava poravna prekrivajoče se plošče na zahtevanem položaju šiva. |
| 2. Vpenjanje | Kolesne elektrode delujejo s silo, da vzpostavijo stabilen električni stik. |
| 3. Varjenje | Nadzorovani tokovni impulzi ustvarjajo toploto na vmesniku med ploščami. |
| 4. Gibanje | Elektrodna kolesa z motorjem premikajo obdelovanec in proizvajajo prekrivajoče se zvarne zrnca. |
| 5. Hlajenje in pregled | Šiv se ohladi pod nadzorovanimi pogoji in se preveri glede na zahtevano trdnost ali merila-preizkusa tesnosti. |
Osnovna funkcija varilnika šivov MFDC temelji na popolni sinergiji med tehnologijo srednjefrekvenčnega inverterja in učinkom uporovnega segrevanja. Osnovni postopek vključuje pretvorbo tri{1}}fazne izmenične moči (običajno 60 Hz v ZDA) v enosmerno prek usmerniškega mostu. To enosmerno napajanje nato napajalne naprave (kot so moduli IGBT) pretvorijo v srednje{4}}frekvenčno napajanje izmeničnega toka v razponu od 1000 Hz do 5000 Hz. Nazadnje se to zmanjša z MF transformatorjem in ponovno popravi, da proizvede gladek, stabilen enosmerni varilni tok.
Ta način delovanja se bistveno razlikuje od običajnih varilnih aparatov za AC frekvenco. Pod mehanskim pritiskom kolesne elektrode neprekinjeno premikajo obdelovance, medtem ko občasno dovajajo tok. Zaradi kontaktnega upora kovinski vmesnik hitro ustvari lokalizirano toploto, ki tali material, da nastanejo prekrivajoči se zvari. Ko se kolesa še naprej vrtijo, se te kepice tesno povežejo in na koncu tvorijo gost, visoko{3}}trden neprekinjen zvar.
Srednjefrekvenčno enosmerno (MFDC) šivno varjenje je postopek uporovnega varjenja, ki uporablja vir energije MFDC za dovajanje energije, ustvarjanje tlaka in toka skozi vrteče se disk-oblikovane elektrode za doseganje neprekinjenega, plino{1}}tesnega šivnega zvara.
Kaj naredi stroj za šivno varjenje avtomatski?
Avtomatski stroj za varjenje šivov usklajuje mehansko gibanje in urnik varjenja prek krmilnika ali PLC-ja. Sistem lahko nadzira vrtenje elektrod-kolesa, hitrost vožnje, stiskalni čas, varilni tok, tokovni-razmik med impulzi in čas zadrževanja.
V prilagojeno proizvodno linijo je lahko integrirano tudi samodejno nalaganje, pozicioniranje obdelovanca, sledenje šivom, razkladanje in pregled. Te funkcije je treba izbrati glede na obdelovanec in proizvodne zahteve; niso standardne pri vsakem varilniku.
MFDC v primerjavi z AC šivnim varjenjem: kaj se dejansko spremeni?
Za poslovne{0}}odločevalce je razumevanje ekonomskih in tehničnih prednosti tehnologije MFDC ključnega pomena za naložbene odločitve. Spodnja tabela podrobno opisuje razlike v zmogljivosti med varilci šivov MFDC in tradicionalno opremo za izmenično frekvenco:
| Merilo uspešnosti | MFDC inverterski šivni varilec | Konvencionalni frekvenčni varilec | Ponudba vrednosti javnega naročila |
| Natančnost nadzora | 1 ms (1000 Hz) | 20 ms (60 Hz) | MFDC ponuja 20-krat večjo natančnost, ki zagotavlja stabilno kakovost zvara. |
| Energijska učinkovitost | Več kot 85 % | Približno . 50 % - 60 % | Prihrani 35 % - 40 % pri stroških električne energije pri dolgoročnem-delovanju. |
| Toplotno prizadeto območje | Manjši (visoka gostota energije) | Večje (nagnjeno k popačenju) | Zmanjša popačenje obdelovanca in izboljša estetiko izdelka. |
| Bilanca električnega omrežja | Tri{0}}fazno uravnoteženo breme | Eno{0}}fazna obremenitev | Zmanjša obremenitev tovarniške distribucije električne energije; visok faktor moči. |
| Brizganje zvara | Minimalno | Pomemben | Zniža -stroške brušenja po varjenju in izboljša okolje v delavnici. |
Kako izbrati avtomatski stroj za varjenje šivov?
Pri nakupu šivnega varilnika MFDC se osredotočanje samo na ceno ne zadošča. Kupci morajo upoštevati naslednje štiri kritične dimenzije, da zagotovijo popolno skladnost opreme z zahtevami njihove proizvodne linije:
1. Dinamično ujemanje ključnih specifikacij
- Nazivna moč (kVA): moč neposredno določa največjo debelino materiala, ki ga je mogoče variti. Običajno so enote od 30 kVA do 50 kVA primerne za tanke pločevine (pod 1,5 mm), medtem ko je 80 kVA in več potrebno za debelejše materiale (nad 2 mm) ali posebne zlitine.
- Stabilnost varilnega toka: dajte prednost strojem, opremljenim s funkcijo nadzora konstantnega toka (CCC). Ta funkcija zagotavlja dosledno trdnost zvara, tudi ko se soočamo z nihanji električnega omrežja ali nedoslednimi pogoji površine obdelovanca.
2. Material in oblika kolesne elektrode
Elektrode za kolesa so potrošni deli in njihov material neposredno vpliva na operativne stroške. Krom cirkonij baker (CuCrZr) je najbolj vsestranska izbira, ki ponuja odlično ravnovesje med prevodnostjo in trdoto. Za varjenje nerjavečega jekla ali visoko{2}}temperaturnih zlitin se posvetujte z dobaviteljem o potrebi po elektrodah iz berilijevega bakra, da povečate življenjsko dobo.
3. Globina inteligentnih nadzornih sistemov
Vrhunski nadzorni sistem mora podpirati več-stopenjsko programiranje toka. Na primer, na začetku in koncu varilnega cikla so potrebne različne tokovne rampe, da se prepreči-prežganje ali nezadostna penetracija. Poleg tega so sistemi s funkcijami sledljivosti podatkov (npr. zmožnost izvoza tokovnih krivulj za vsak zvar) bistveni za kvalificiranje-za dobavne verige v avtomobilski ali vesoljski industriji višjega cenovnega razreda.


Aplikacije avtomatskega stroja za varjenje šivov
Čeprav varilci šivov MFDC niso univerzalna rešitev, so nepogrešljivi v naslednjih visoko{0}}standardnih aplikacijah:
- Avtomobilska industrija:Uporablja se za rezervoarje za gorivo, dušilce zvoka (dušilnike) in komponente za tesnjenje karoserije. Tehnologija MFDC zagotavlja, da se celovitost zvarnega šiva in-odpornost na puščanje približata 100 % tudi pri visoki{3}}hitrostni proizvodnji.
- Izdelava aparatov:Rezervoarji za bojlerje in bobni pralnih strojev. Gladki izhod enosmernega toka MFDC zmanjša izgube magnetne indukcije, kar ima za posledico večjo odpornost proti koroziji po varjenju nerjavnega jekla.
- Nov energetski sektor:Ohišja za baterije za shranjevanje energije in sisteme za upravljanje toplote. Pri zelo prevodnih materialih, kot so aluminijeve zlitine, hiter odziv MFDC toka učinkovito ublaži tveganje za pokanje zvara.
Pogosta vprašanja o avtomatskih strojih za varjenje šivov
V: Kako deluje avtomatski stroj za varjenje šivov?
O: Avtomatski stroj za uporovno varjenje vpne prekrivajoče se kovinske plošče med vrtljive kolesne elektrode. Stroj usklajuje silo elektrode, varilni tok in gibanje kolesa, da proizvede vrsto prekrivajočih se zvarov vzdolž spoja. Odvisno od aplikacije lahko PLC nadzoruje tudi pozicioniranje, hitrost varjenja, nalaganje in razkladanje.
V: Kaj naredi stroj za varjenje šivov avtomatski?
O: Avtomatizacija se običajno nanaša na usklajeno krmiljenje vrtenja elektrod-kolesa, premikanja obdelovanca, varilnega toka, sile in časa cikla. Naprednejši sistemi lahko vključujejo samodejno polnjenje, namenske napeljave, sledenje šivom, spremljanje procesa, razkladanje in testiranje tesnosti. Dejanska stopnja avtomatizacije je odvisna od obdelovanca in proizvodnih zahtev.
V: Ali stroj za varjenje šivov uporablja neprekinjen tok?
O: Ne vedno. Uporovno varjenje lahko uporablja neprekinjen ali prekinitveni tok, odvisno od materiala, debeline pločevine, hitrosti varjenja in zahtevanega prekrivanja kepic. Intermitentni tok se pogosto uporablja za nadzor vnosa toplote in zmanjšanje prekomernega površinskega segrevanja, vendar je treba razpored potrditi na reprezentativnih delih.
V: Kateri parametri vplivajo na kakovost samodejnega zvara?
O: Glavne spremenljivke so varilni tok, čas varjenja, sila elektrode, hitrost kolesa, stanje ploskve elektrode in razmik zvarov. Na rezultat lahko vplivajo tudi-prileganje spojev, površinska kontaminacija, hlajenje in ranžiranje toka. Te dejavnike je treba ovrednotiti skupaj, namesto da bi prilagajali tok samo.
V: Ali lahko avtomatski stroj za varjenje šivov ustvari tesno-tesen spoj?
O: Lahko proizvede prekrivajoče se zvare, primerne za -tesne spoje, vendar učinkovitosti tesnjenja ni mogoče zagotoviti samo z imenom stroja. Rezultat je odvisen od geometrije šiva, materiala, nastavitev procesa, stanja elektrode in natančnosti vpenjanja. Končane dele je treba preveriti z zahtevano zračno, vodno, tlačno ali drugo odobreno metodo-testiranja tesnjenja.
V: Ali je za avtomatsko varjenje šivov potreben MFDC?
O: Ne. Za avtomatsko uporovno varjenje je mogoče uporabiti vire napajanja AC in MFDC. MFDC lahko pride v poštev, kjer je pomemben nadzorovan enosmerni izhod, kratke časovne prilagoditve, tri-fazni vhod ali spremljanje procesa. Izbira bi morala temeljiti na dejanskem obdelovancu in preskusu varjenja, ne pa na domnevi, da je en vir energije vedno boljši.
Zaključek in priporočilo
Avtomatski varilni stroj mora uskladiti varilni tok, silo elektrode, hitrost kolesa in gibanje obdelovanca. MFDC lahko zagotovi uporabne tokovne-nadzorne karakteristike za nekatere aplikacije, vendar mora končna konfiguracija stroja temeljiti na dejanskem materialu, geometriji šiva, stopnji proizvodnje in sprejemljivem testu.
Pred izbiro opreme pripravite risbo obdelovanca, razred materiala, debelino vsake plasti, pot šiva, ciljni rezultat in zahtevano metodo pregleda. Reprezentativno vzorčno varjenje se lahko nato uporabi za potrditev postopka in konfiguracije stroja.
Pošljite svojo risbo obdelovanca v pregled šivnega varjenja