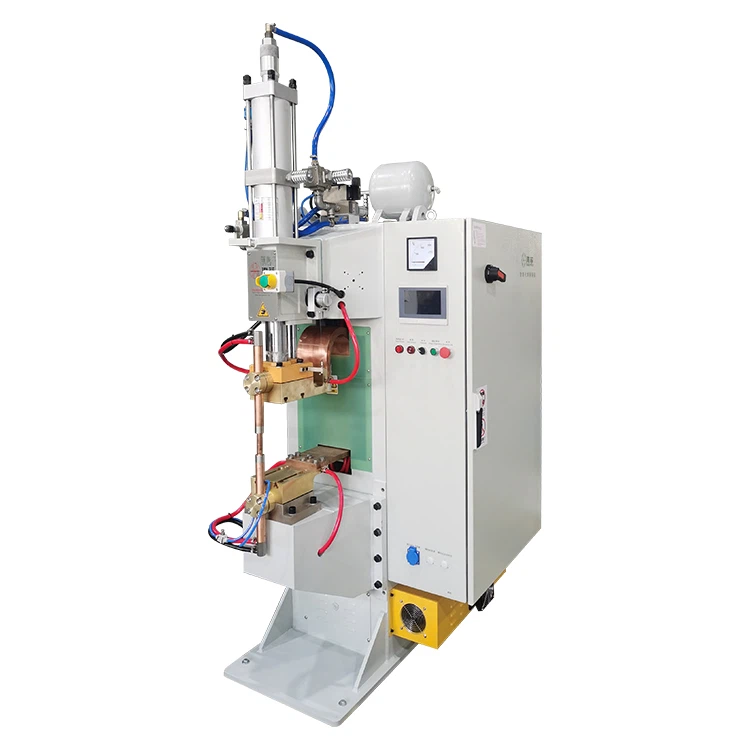
Bakrene zbiralke velikega-prereza se široko uporabljajo v sistemih za distribucijo električne energije, napravah za shranjevanje obnovljive energije, baterijskih paketih za električna vozila in težki-industrijski opremi. Njihova kakovost varjenja kot primarnih-komponent, ki prenašajo tok, neposredno določa stabilnost električne prevodnosti, mehansko celovitost in dolgoročno-varnost delovanja.
Pri uporabi astroj za polimerno difuzijsko varjenjepri varjenju velikih bakrenih zbiralk se proizvajalci pogosto srečujejo z izzivi, kot so nepopolna lokalna vezava, pomanjkanje fuzije na robovih in ne-enotne notranje strukture. Te težave povzročajo predvsem visoka toplotna prevodnost bakra, velike -mere preseka in neenakomerna porazdelitev tlaka med postopkom varjenja.
Ta vodnik se osredotoča na glavni cilj doseganja enotne,-celotne vezave v velikih bakrenih zbiralkah. Opisuje praktične, implementacijske-pripravljene strategije, ki zajemajo pripravo, optimizacijo parametrov, prilagoditve procesov, vzdrževanje opreme in nadzor kakovosti. Vsebina je zasnovana tako, da pomaga inženirjem, vodjem proizvodnje in ekipam za nabavo pri sprejemanju ozaveščenih odločitev pri izbiri in upravljanjustroj za difuzijsko varjenje.


1. Pred-priprava na varjenje: izgradnja temeljev za enotno lepljenje
Pri difuzijskem varjenju pripravljalni koraki v veliki meri določajo dosegljivo kakovost lepljenja. Za velike bakrene zbiralke stanje površine, natančnost vpenjanja in strategija predgretja pomembno vplivajo na učinkovitost prenosa toplote in atomsko difuzijo.
1.1 Natančna priprava površine za odpravo difuzijskih ovir
Baker zlahka tvori oksidne filme, ko je izpostavljen zraku. Te oksidne plasti delujejo kot difuzijske ovire in so eden glavnih vzrokov za šibko vez in nepopolno fuzijo. Zato je pred varjenjem nujna standardizirana priprava površine.
Pogosti in učinkoviti načini priprave vključujejo:
- Mehansko brušenje s finimi abrazivnimi trakovi ali polirnimi kolesi za odstranitev oksidnih plasti do čiste navadne kovine
- Kemično čiščenje z blagimi kislinskimi raztopinami za odstranitev ostankov oksidov
- Brisanje z brezvodnim alkoholom za odstranitev maščobe in drobnih delcev
- Takojšnje vpenjanje po pripravi za preprečitev ponovne -oksidacije
V industrijski praksi se površinska hrapavost običajno priporoča znotraj Ra 0,8–1,6 μm, kar zagotavlja optimalno ravnovesje med tesnim stikom in učinkovito difuzijo.
1.2 Izbira ustreznih vpenjal za zagotovitev enakomernega položaja in pritiska
Pri debelih bakrenih zbiralkah nezadostna ravnost vpenjala ali neenakomerna porazdelitev tlaka pogosto vodi do šibke vezi na robovih. To je pogost glavni vzrok za ne-fuzijske napake robov.
Priporočene značilnosti napeljave vključujejo:
- Visoka strukturna togost za zmanjšanje deformacij pod pritiskom
- Nastavljivi pozicionirni mehanizmi za prilagajanje različnih velikosti zbiralk
- Ravnost površine nadzorovana v ±0,02 mm
- Več{0}}točkovna sinhronizirana porazdelitev tlaka
V aplikacijah zbiralk za shranjevanje energije lahko več{0}}točkovne tlačne napeljave običajno vzdržujejo nihanje tlaka v območju ±3 %, kar znatno izboljša konsistenco lepljenja.
1.3 Predgretje bakrenih zbiralk za zmanjšanje toplotnih izgub
Baker ima toplotno prevodnost približno 390–400 W/(m·K), kar je veliko več kot pri večini konstrukcijskih jekel. Zaradi tega se med varjenjem toplota hitro razprši, kar lahko povzroči nezadostno temperaturo jedra.
Predgretje zmanjša temperaturne gradiente in stabilizira varilni proces.
Priporočeni parametri predgretja:
- Temperatura predgretja: 150–350 stopinj
- Trajanje predgretja: 10–30 minut, odvisno od debeline
- Metoda predgretja: predgretje v peči ali integrirani moduli za predgretje stroja
Pravilno predgretje lahko izboljša enakomernost temperature za približno 20 %–35 %, s čimer se občutno zmanjšajo ne-fuzijske napake na robovih.
2. Optimizacija osnovnih parametrov: nadzor kritičnih spremenljivk
Difuzijsko varjenje temelji na kombiniranih učinkih temperature, tlaka in časa za spodbujanje atomske difuzije po vmesnikih. Ti trije parametri tvorijo temelj enotnega lepljenja.
2.1 Več-conski nadzor temperature za zagotovitev enakomernega prodora toplote
Za bakrene zbiralke debelejše od10 mm, eno-območno ogrevanje pogosto ne zadostuje za vzdrževanje enotnih notranjih temperatur. Močno priporočamo več{2}}conske sisteme za nadzor temperature.
Tipičen ogrevalni cikel vključuje:
Stopnja predgretja
Temperaturo postopoma dvigujemo na približno60%–70%ciljne ravni. To zmanjša toplotni šok in zmanjša tveganje deformacije.
Stopnja ogrevanja
Temperatura še naprej narašča vzdolž kontroliranega profila rampe, dokler ne doseže območja difuzijskega varjenja:
- Temperatura difuzijskega varjenja bakra:600–850 stopinj
- Priporočena natančnost temperature:znotraj ±5 stopinj
Holding Stage
Temperatura se vzdržuje na stabilni ravni, kar omogoča izenačitev notranje temperature in olajša atomsko difuzijo.
Več{0}}consko sinhrono ogrevanje lahko zmanjša nihanje notranje temperature naznotraj ±10 stopinj, kar je bistvenega pomena za doseganje enotne fuzije po celotnem vmesniku.
2.2 Aplikacija gradientnega tlaka za enoten stik vmesnika
Tlak ima ključno vlogo pri odpravljanju površinskih rež in povečanju učinkovitosti difuzije. Pri velikih bakrenih zbiralkah je stopenjska uporaba tlaka učinkovitejša od takojšnje uporabe polnega tlaka.
Tipične stopnje tlaka vključujejo:
| Oder | Razpon tlaka | Namen |
|---|---|---|
| Začetno vpenjanje | 5–10 MPa | Odstranite vrzeli |
| Stopnja ogrevanja | 10–20 MPa | Povečajte kontaktno površino |
| Holding Stage | 20–40 MPa | Spodbujanje difuzije |
Če je tlak prenizek, ostane difuzija nepopolna. Prevelik pritisk pa lahko povzroči deformacijo ali ekstruzijo materiala. zatostabilnost tlaka mora idealno ostati znotraj ±1 %, ki je ključna specifikacija visoko{0}}kakovostne opreme za difuzijsko varjenje.
2.3 Optimiziranje časa zadrževanja za zagotovitev popolne notranje difuzije
Atomska difuzija je-odvisna od časa, kar pomeni, da mora trajanje zadrževanja ustrezati debelini materiala.
Tipične reference časa zadrževanja:
| Debelina zbiralke | Priporočen čas zadrževanja |
|---|---|
| 5–10 mm | 20–40 minut |
| 10–20 mm | 40–70 minut |
| 20–30 mm | 70–120 minut |
Predolgi časi zadrževanja lahko povzročijo rast zrn in zmanjšane mehanske lastnosti. Za natančno-nastavitev parametrov je priporočljivo poskusno varjenje.
3. Prilagoditve procesa: reševanje težav z lokalno ne-enotno fuzijo
Tudi z optimiziranimi parametri lahko natančna-nastavitev postopka varjenja znatno izboljša kakovost lepljenja.
3.1 Pomoč z zaščitnim plinom za zmanjšanje oksidacije
Baker pri povišanih temperaturah hitro oksidira. Tvorba oksida zmanjša učinkovitost difuzije in kakovost lepljenja. Uvedba zaščitnega plina pomaga zmanjšati oksidacijo.
Pogosti zaščitni plini vključujejo:
- Argon (Ar): najbolj razširjen
- Dušik (N₂): Ekonomična alternativa
- Mešanice,-ki vsebujejo vodik: uporabljajo se za visoko{1}}zmogljive aplikacije
Okolja z zaščitnim plinom lahko zmanjšajo stopnje oksidacije za približno60%–80%, izboljšanje čistoče vmesnika.
3.2 Optimizirana postavitev ogrevanja za uravnoteženo porazdelitev toplote
Nepravilna postavitev grelnika pogosto povzroči neenakomerne temperaturne profile v velikih vodilih.
Priporočene prakse vključujejo:
- Več-consko neodvisno krmiljenje ogrevanja
- Simetrična razporeditev grelnikov
- Sinhronizirana regulacija izhodne moči
Ti ukrepi bistveno zmanjšajo lokalno pregrevanje ali nezadostno ogrevanje.
3.3 Nadzorovano hlajenje za preprečevanje notranjih okvar
Hitro ohlajanje lahko povzroči preostale napetosti in mikrostrukturne napake.
Priporočene strategije hlajenja:
- Po varjenju pustite naravno hlajenje
- Med hlajenjem vzdržujte pretok zaščitnega plina
- Izogibajte se metodam prisilnega hlajenja
Nadzorovano hlajenje lahko zmanjša preostale napetosti za več kot30%, kar izboljša dolgoročno-zanesljivost.
4. Kalibracija in vzdrževanje opreme: Zagotavljanje stabilnega delovanja
Tudi napredni varilni postopki ne morejo nadomestiti nestabilnih pogojev opreme. Redno vzdrževanje zagotavlja dosledne rezultate varjenja.
4.1 Periodična kalibracija temperaturnih in tlačnih sistemov
Regulatorji temperature in senzorji tlaka se lahko sčasoma premaknejo.
Priporočeni intervali umerjanja:
- Sistem za nadzor temperature: vsak3–6 mesecev
- Senzorji tlaka: Vsak6 mesecev
- Grelni elementi: Redni pregledi in zamenjava, ko se poslabšajo
Natančni krmilni sistemi zagotavljajo ponovljivo učinkovitost varjenja.
4.2 Vzdrževanje elektrod in napeljav za zanesljiv stik
Oksidirane ali obrabljene komponente povečajo kontaktni upor in motijo porazdelitev tlaka.
Vzdrževalni ukrepi vključujejo:
- Odstranjevanje kopičenja oksida
- Obnova obrabljenih površin
- Redno preverjajte ravnost napeljave
Te prakse lahko zmanjšajo nihanja kontaktnega upora za približno20%–40%.
4.3 Pregledovanje plinskih in izolacijskih sistemov
Uhajanje plina in poškodovana izolacija povečata toplotne izgube in zmanjšata učinkovitost.
Rutinski pregledi morajo vključevati:
- Celovitost tesnjenja plinskega voda
- Stanje izolacijskega materiala
- Učinkovitost tesnjenja komore
Učinkovita izolacija lahko zmanjša porabo energije za10%–25%.
5. Operativni standardi in inšpekcija kakovosti: končni zaščitni ukrep
Dosledno delovanje in strogi inšpekcijski protokoli zagotavljajo stabilno kakovost proizvodnje.
5.1 Standardizirani operativni postopki za zmanjšanje človeških napak
Strokovno znanje operaterja neposredno vpliva na kakovost varjenja. Standardni operativni postopki (SOP) pomagajo ohranjati doslednost.
Tipični elementi SOP vključujejo:
- Kontrolni-kontrolni seznam pred varjenjem
- Standardno zaporedje vpenjanja
- Smernice za nastavitev parametrov
- Dokumentacija po-varjenju
Dobro-usposobljeni operaterji lahko zmanjšajo variabilnost postopka za več kot30%.
5.2 Celovito testiranje kakovosti za doslednost serije
Pred-proizvodnjo v polnem obsegu močno priporočamo poskusno varjenje in validacijo.
Običajne metode pregleda vključujejo:
- Vizualni pregled enotnosti
- Ultrazvočno testiranje (UT) notranjih napak
- Radiografsko testiranje (RT) za strukturno oceno
- Preskus strižne trdnosti za mehansko validacijo
V visoko{0}}zanesljivih električnih sistemih,trdnost spoja mora običajno dosegati 80–95 % trdnosti osnovnega materiala, zaradi česar je to kritično merilo kakovosti.
6. Kako izbrati pravi difuzijski varilni stroj za velike bakrene zbiralke
Pri podjetjih, ki nameravajo vlagati v opremo za difuzijsko varjenje, osredotočanje zgolj na ceno pogosto povzroči dolgoročno-neučinkovitost. Zmogljivost in stabilnost procesa sta odločilnejša dejavnika.
6.1 Ključne tehnične specifikacije, ki jih je treba oceniti
Priporočene specifikacije pri izbiri opreme:
| Parameter | Priporočeno območje |
|---|---|
| Natančnost temperature | Znotraj ±5 stopinj |
| Natančnost tlaka | Znotraj ±1 % |
| Število ogrevalnih con | Večje ali enako 3 conam |
| Največja tlačna zmogljivost | Večji ali enak 40 MPa |
| Nadzorni sistem | Programabilni profili |
Ti parametri neposredno vplivajo na sposobnost zanesljivega varjenja velikih bakrenih vodil.
6.2 Ocenjevanje prilagodljivosti in zmožnosti prihodnje širitve
Industrije, kot sta shranjevanje energije in proizvodnja električnih vozil, pogosto zahtevajo prilagajanje novim specifikacijam izdelkov.
Ključni vidiki vključujejo:
- Združljivost z različnimi velikostmi zbiralk
- Razširljivost za module avtomatizacije
- Funkcije beleženja podatkov in sledljivosti
Oprema s prilagodljivimi zmogljivostmi pomaga zmanjšati prihodnje stroške nadgradnje.
6.3 Izbira dobavitelja z močno tehnično podporo
Za aplikacije difuzijskega varjenja samo oprema ne zadostuje. Enako pomembna je tudi zmogljivost tehnične podpore.
Priporočene značilnosti dobavitelja:
- Sposobnost vodenja postopka varjenja
- Razpoložljivost storitev poskusnega varjenja
- Dolgo{0}}podpora pri vzdrževanju
- Preverjeni primeri uporabe v industriji
Ti dejavniki pogosto določajo resnično življenjsko vrednost opreme.
pogosta vprašanja
V: Kaj je najpogostejša težava pri difuzijskem varjenju velike bakrene zbiralke?
O: Najpogostejša težava je nepopolno zlitje na lokalnih ali robnih območjih, običajno zaradi neenakomerne porazdelitve temperature ali nezadostnega tlaka.
V: Kakšna debelina bakrenih vodil je primerna za difuzijsko varjenje?
O: Difuzijsko varjenje je običajno primerno za bakrene zbiralke od5–30 mm, z10–25 mmje najpogostejši obseg.
V: Kako lahko ugotovite, ali je difuzijski zvar bakrene zbiralke sprejemljiv?
O: Kvalificiran zvar običajno doseže80%–95%trdnosti osnovnega materiala in prestane ne{0}}destruktivno testiranje brez notranjih napak.
V: Kateri so najpomembnejši parametri pri izbiri aparata za difuzijsko varjenje?
O: Natančnost temperature, stabilnost tlaka in več{0}}možnost ogrevanja so najpomembnejši tehnični parametri.
V: Ali je za difuzijsko varjenje bakrene zbiralke potreben zaščitni plin?
O: Čeprav ni vedno obvezen, zaščitni plin bistveno zmanjša oksidacijo in izboljša konsistenco zvara.
Zaključek: Enotna fuzija zahteva sistematičen pristop
Doseganje enakomernega lepljenja pri difuzijskem varjenju velikih bakrenih zbiralk ni odvisno od enega parametra. Namesto tega zahteva usklajeno optimizacijo materialov, procesov, opreme in operativne discipline.
Od priprave površine do nadzora parametrov, od vzdrževanja opreme do pregleda kakovosti, vsak korak prispeva h končni učinkovitosti lepljenja. Za proizvajalce, ki delajo z-bakrenimi zbiralkami velikega preseka, izberite astroj za difuzijsko varjenjez natančnim nadzorom temperature, zmožnostjo več{0}}ogrevanja več območij in stabilnim upravljanjem tlaka-v kombinaciji s standardiziranimi varilnimi postopki-lahko znatno izboljša doslednost in dolgoročno-zanesljivost.
S skrbnim nadzorom parametrov in nenehnim izpopolnjevanjem procesa enotna -področna fuzija postane dosegljiv in ponovljiv rezultat, ki podpira stabilen prenos moči in zanesljivo delovanje v zahtevnih električnih in energetskih sistemih.
Zagotovite si brezplačno ponudbo!