Uvod
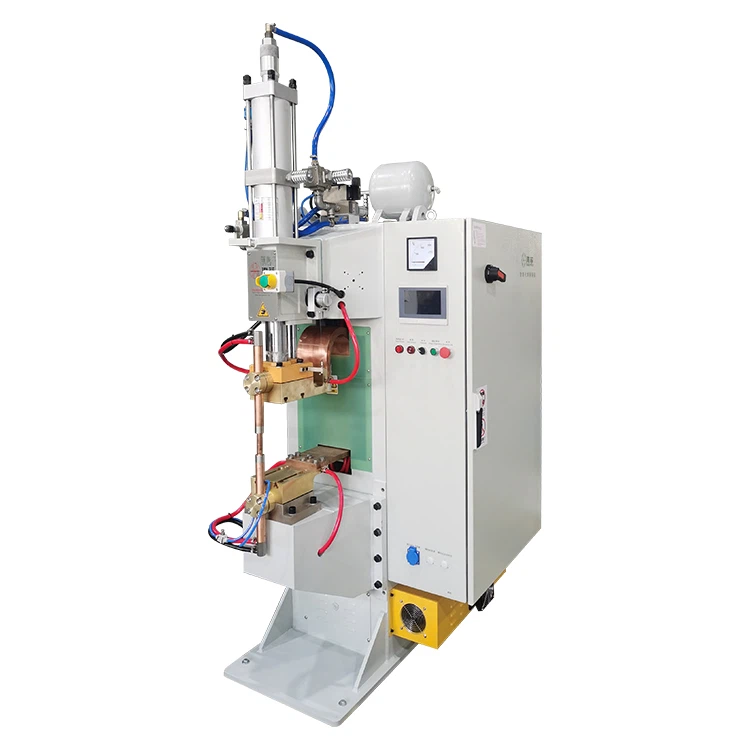
V industrijski proizvodnji,Točkovni varilci za shranjevanje energijese pogosto uporabljajo pri varjenju kovin zaradi visoke učinkovitosti in varčevanja z energijo-. Kakovost izvedbe varjenja neposredno vpliva na zanesljivost izdelka in učinkovitost proizvodnje. Ta članek se osredotoča na glavne kazalnike vrednotenja varilnikov s točkovno projekcijo za shranjevanje energije in analizira znanstvene metode za presojo učinkovitosti varjenja od kakovosti zvara do stabilnosti opreme.
I. Videz zvara in mehanske lastnosti: Osnovna intuitivna presoja
1.Vizualni pregled
S prostim očesom ali povečevalnim steklom opazujte, ali je površina zvara gladka, brez razpok, por ali brizganja. Če je barva zvara neenakomerna ali ima očitne vdolbine, lahko kaže na nezadostno varilno energijo ali nenormalen pritisk elektrode. Če je na primer pri varjenju nerjavečega jekla zvar videti temno rjav namesto srebrno-bele barve, to običajno kaže na oksidacijo zaradi previsoke temperature.
2. Preskus trganja/zvijanja
Pri ne-porušitvenem testiranju vstavite izvijač med dve zvarjeni kovini in pritisnite (2,5-3,5 mm reže). Če se zvar ne loči, to kaže na kvalificirano trdnost. Destruktivno testiranje vključuje ročno trganje ali zvijanje zvara, da se ugotovi, ali je površina loma ravna in brez razpok. Ta metoda je primerna za preverjanje majhnih serij, vendar zahteva pozornost do operativnih specifikacij, da se izognete napačni presoji.
3. Natezni in strižni preskusi
Uporabite tester varilne trdnosti, da na zvar uporabite natezno ali strižno silo, pri čemer zabeležite vrednost sile ob okvari. Na primer, strižna sila krogličnega lepljenja iz zlate žice mora doseči 50-80 cN, medtem ko natezna trdnost zvarov konstrukcije telesa ne sme biti manjša od 300 MPa. Primerjava podatkov z ročnimi standardi opreme lahko natančno oceni zanesljivost zvara.
II. Stabilnost procesnih parametrov: temeljno jamstvo za kakovost varjenja
1. Nadzor tlaka elektrod
Tlak elektrode točkovnih varilnikov za shranjevanje energije potrebuje dinamično prilagajanje glede na debelino in trdoto materiala. Na primer, 1 mm tanka plošča zahteva 500-800N pritiska, medtem ko 5 mm debela jeklena plošča zahteva 5000-6000N. Premajhen tlak zlahka povzroči lažno varjenje, medtem ko lahko prevelik pritisk sesuje projekcije, kar zahteva krmiljenje z zaprto zanko prek senzorjev zračnega tlaka ali servo sistemov.
2.Ujemanje časa praznjenja in toka
Čas praznjenja je običajno 0,001-0,02 sekunde in zahteva usklajeno prilagajanje z varilnim tokom. Na primer, pri varjenju materialov z visoko toplotno prevodnostjo (kot je aluminij) je treba skrajšati čas praznjenja in povečati gostoto toka, da preprečimo hitro difuzijo toplote; medtem ko materiali z nizko toplotno prevodnostjo (kot je nerjavno jeklo) zahtevajo podaljšan čas praznjenja, da zagotovijo zadostno taljenje.
3. Materiali elektrod in stanje obrabe
Materiali za elektrode (kot so bakrove zlitine, krom cirkonij baker) morajo imeti ravnotežje med prevodnostjo in odpornostjo proti obrabi. Redno preverjajte, ali se oblika konice elektrode zaradi obrabe topi in ali je površina čista in brez oksidnih plasti. Na primer, pri varjenju natančnih elektronskih komponent morajo konice elektrod ohraniti polirano stanje, da se zmanjša brizganje.
III. Stanje delovanja opreme: ključni kazalniki dolgoročne-učinkovitosti
1. Učinkovitost shranjevanja energije in praznjenja kondenzatorja
Kapaciteta kondenzatorja in polnilna napetost neposredno vplivata na varilno toploto. Na primer, kondenzatorski sistem za shranjevanje energije 400F lahko zagotovi večjo gostoto energije, primerno za varjenje debelih plošč. Zmanjšana učinkovitost praznjenja (na primer zaradi staranja kondenzatorja) povzroča nihanja v trdnosti zvara, kar zahteva redno zaznavanje notranjega upora kondenzatorja in stopnje upadanja kapacitete.
2. Stabilnost zračnega tokokroga in prenosnega sistema
Nihanja zračnega tlaka ali puščanje zračnega tokokroga lahko povzročijo odstopanja tlaka elektrode. Na primer, ko je tlak zračnega vira nezadosten, elektrode ne morejo izvajati nastavljenega tlaka in zvari so nagnjeni k razpokam. Priporočljiva je mesečna kalibracija senzorjev zračnega tlaka in pregled tesnosti zračnega tokokroga.
3.Spletno spremljanje in analiza podatkov
Sodobni varilci s točkovno projekcijo za shranjevanje energije so opremljeni z nadzorom dinamičnega upora, senzorji za premik elektrod itd., ki lahko zbirajo podatke o toku, tlaku in temperaturi v realnem-času med postopkom varjenja. Na primer, z analizo krivulj spremembe upora je mogoče ugotoviti, ali med varjenjem pride do kratkega stika ali slabega kontakta, kar omogoča pravočasno prilagajanje parametrov.
IV. Prilagajanje okolja in materiala: nezanemarljivi zunanji dejavniki-
1. Površinska obdelava obdelovanca
Oljni madeži in oksidni filmi povečajo kontaktno odpornost, zato je pred varjenjem potrebno ultrazvočno čiščenje ali kemično obdelavo. Na primer, pri varjenju pocinkanih jeklenih plošč je treba odstraniti okside cinkove plasti, da preprečimo lažno varjenje.
2. Združljivost varjenja različnih kovin
Pri varjenju različnih kovin, kot sta aluminij-baker in jeklo-nerjaveče jeklo, je treba tlak elektrode in čas praznjenja optimizirati za uravnoteženje razlik v toplotnem raztezanju. Na primer, tlak elektrode na aluminijasti strani je lahko nekoliko višji kot na bakreni strani, da se zmanjša medfazna toplotna obremenitev.
Zaključek
Ocenjevanje učinkovitosti varjenjaTočkovni varilci za shranjevanje energijezahteva celovito upoštevanje kakovosti zvara, procesnih parametrov, stanja opreme in okoljskih dejavnikov. Z znanstvenim testiranjem in-nadzorom v realnem času ni mogoče le pravočasno odkriti napak pri varjenju, ampak je mogoče tudi optimizirati parametre opreme za izboljšanje proizvodne učinkovitosti in zanesljivosti izdelka. Za podjetja, ki si prizadevajo za visoko-kakovostno proizvodnjo, je vzpostavitev sistema sistematičnega ocenjevanja učinkovitosti ključni korak pri zagotavljanju stabilnosti kakovosti varjenja.