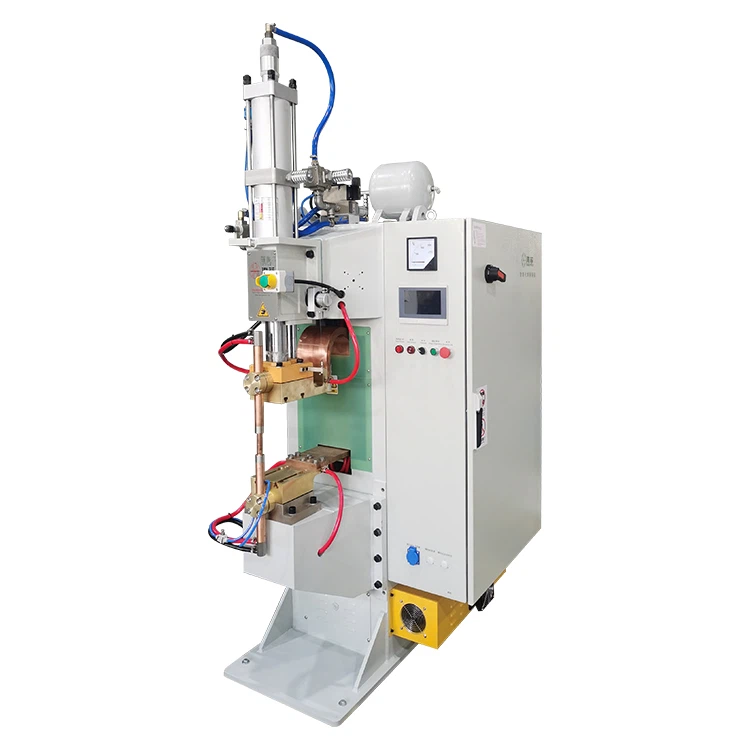
Aluminijasto ploščo in večslojno aluminijasto folijo je mogoče spojiti z nikljevo ploščo z nadzorovano toploto in pritiskom. Za večje kontaktne površine ali laminirane aluminijaste vodnike se običajno ocenjuje difuzijsko varjenje, ker lahko poveže materiale brez običajnega spajkanja, polnila za trdo spajkanje ali talila.
Pravilen postopek je odvisen od tega, ali je aluminij trdna plošča ali sveženj folije, ali je nikelj nanesen na eno ali obe strani, debeline in stopnje vsakega materiala, dimenzij vezanega-območja ter zahtevane električne in mehanske zmogljivosti.
Nastavitev, razvita za en vzorec alumini-niklja, se ne sme kopirati v drug izdelek. Pred dokončnim oblikovanjem konfiguracije stroja in varilnega programa je treba potrditi materiale, strukturo spoja in metodo prevzema.


Ali je mogoče aluminij privariti na nikljevo ploščo?
ja Aluminijasto ploščo, aluminijasto folijo in izbrane nikljeve -plošče je mogoče spojiti, vendar je treba poznati natančne specifikacije materiala.
"Ploče iz niklja" se lahko nanašajo na:
- List iz čistega niklja
- Ponikljan-baker
- Ponikljano-jeklo
- Nikljeva zlitina
- Še ena kovina s površinsko prevleko iz niklja
Ti materiali imajo različno električno upornost, toplotno obnašanje in značilnosti oblikovanja. Dobavitelj bi moral zagotoviti informacije o stopnji niklja, osnovnem materialu in prevleki, namesto da bi del identificiral samo po barvi površine.
Določiti je treba tudi aluminijasto stran. 3,0 mm trdna aluminijasta plošča se obnaša drugače kot kup tankih aluminijastih folij, tudi če sta obe uporabljeni v električnem priključku.
Kako se spoji aluminijaste plošče in aluminijaste folije razlikujejo?
| Struktura obdelovanca | Glavna skrb za varjenje | Zahteva po orodju |
| Masivna aluminijasta plošča z nikljem na eni strani | Neenakomerno segrevanje in deformacija plošče | Podprite ploščo in nadzorujte položaj niklja |
| Masivna aluminijasta plošča z nikljem na obeh straneh | Uravnotežen pritisk skozi tri plasti materiala | Obe plošči niklja naj bosta poravnani |
| Večslojna aluminijasta folija z nikljem na eni strani | Notranje lepljenje folije in premikanje plasti | Enakomerno pritiskajte čez celoten sklad |
| Večslojna aluminijasta folija z nikljem na obeh straneh | Poravnava folije, ločitev robov in debelina terminala | Nadzorujte zgornji in spodnji položaj niklja |
| Del iz predoblikovanega aluminija s kontaktno površino iz niklja | Sprememba dimenzij okrog krivin ali lukenj | Podprite oblikovana področja, ne da bi blokirali sklep |
Te strukture ne bi smele deliti enega varilnega programa brez preverjanja. Morda bo treba spremeniti vpenjalo, tlak, čas segrevanja in zaporedje držanja.
Zakaj je varjenje aluminija-na-nikelj težavno?
Aluminij razvije površinsko oksidno plast
Aluminij naravno tvori stabilno oksidno plast. Olje, prstni odtisi, ostanki rezanja in kontaminacija iz skladišča lahko dodajo dodatne ovire med površinami iz aluminija in niklja.
Če površine niso pripravljene dosledno, se lahko en vzorec med upogibanjem ali mehanskim preskusom poveže, medtem ko se drugi loči.
Metodo čiščenja je treba izbrati glede na kakovost aluminija, debelino folije in površinsko obdelavo. Tanko folijo lahko z agresivnim mehanskim čiščenjem opraskamo, raztegnemo ali strgamo.
Po pripravi je treba material pred varjenjem zaščititi pred nadaljnjo kontaminacijo.
Aluminij in nikelj se segrevata različno
Aluminij hitro prevaja toploto, medtem ko lahko plast niklja ustvarja in zadržuje toploto drugače. To lahko povzroči neenakomerno porazdelitev temperature po spoju.
Če do vmesnika pride premalo toplote, se lahko materiala le stisneta skupaj brez zadostnega lepljenja. Prekomerna vročina lahko povzroči:
- Deformacija aluminija
- Površinska oksidacija
- Premik-nikljeve plošče
- Material se lepi na orodje
- Prekomerno tanjšanje sklepa
- Dimenzijske spremembe okoli lukenj ali robov
Zvišanje temperature torej ni popolna rešitev. Porazdelitev tlaka, čas ogrevanja, orodje in stanje materiala je treba pregledati skupaj.
Tanke aluminijaste folije se lahko med nalaganjem premikajo
Večplastni sveženj aluminijaste folije vsebuje veliko vmesnikov. Vsaka plast mora ostati poravnana znotraj predvidenega območja lepljenja.
Prepognjena, zvita ali premaknjena folija ustvarja lokalne razlike v debelini. Višja področja prejmejo prvi pritisk, medtem ko lahko nižja področja ostanejo nepopolno zlepljena.
Naprava mora nadzorovati:
- Poravnava folije
- Položaj nikljeve-plošče
- Dolžina in širina lepljenja
- Gibanje med zapiranjem orodja
- Končna debelina terminala
- Prehod med lepljenimi in fleksibilnimi deli
Položaj niklja vpliva na končni del
Morda bo potreben nikelj na eni ali obeh straneh aluminijaste komponente. Dvo{1}}stranska struktura mora ohraniti poravnavo zgornje in spodnje plošče niklja, medtem ko se pritisk izvaja skozi celoten sklad.
Če bo komponenta preluknjana, vrtana ali upognjena po varjenju, mora tudi zlepljena površina med temi postopki ostati stabilna. Položaj luknje, upogibno linijo in najmanjšo robno razdaljo je zato treba vključiti v risbo, preden načrtujete orodje.
Kako poteka difuzijsko varjenje-niklja?

Za to aplikacijo uporablja difuzijsko varjenje nadzorovano električno ogrevanje, tlak in čas zadrževanja za spajanje definiranega kontaktnega območja z aluminijem-nikljem.
Tipično proizvodno zaporedje vključuje:
- Potrdite materiale iz aluminija in niklja.
- Očistite in preglejte lepilne površine.
- Postavite aluminijasto ploščo ali sveženj folije v vpenjalno napravo.
- Položite nikljevo ploščo na eno ali obe strani, kot je prikazano na risbi.
- Zaprite orodje in uporabite programiran pritisk.
- Spoj segrejemo po validiranem varilnem programu.
- Vzdržujte tlak med zadrževanjem in začetnim ohlajanjem.
- Odstranite del in preverite njegov položaj, mere in stanje lepljenja.
- Dokončajte vsa potrebna preizkušanja prebijanja, upogibanja ali električnega testiranja.
Nastavitve so odvisne od debeline aluminija, specifikacije niklja, območja lepljenja in zahtev za dokončan-del. Samo nazivna moč stroja ne more določiti, ali je določen spoj mogoče izdelati.
Haifejevodifuzijski varilci aluminijaso razviti za aluminijaste prevodnike, konektorje iz laminirane folije in izbrane komponente iz aluminija-niklja, ki zahtevajo -specifična orodja in poskuse varjenja.
Kakšne težave se lahko pojavijo?
| Problem z varjenjem | Možen vzrok | Prvi pregled |
| Pločevine iz niklja se luščijo iz aluminija | Onesnažene površine ali nezadostna vezava | Priprava materiala in stanje vmesnika |
| Srednje aluminijaste folije so ločene | Neenakomerna toplota, pritisk ali zlaganje folije | Prečni-prerez in porazdelitev tlaka |
| Nikelj se med varjenjem premika | Neustrezno pozicioniranje | Lokacija vpenjal in zaporedje nalaganja |
| Aluminijasta plošča se upogne ali zvije | Prevelik ali neenakomeren vnos toplote | Kontakt z orodjem, podpora in varilni program |
| Debelina spojev je različna | Neenakomeren sklad folije ali neporavnanost orodja | Meritve po celotnem lepljenem območju |
| Med upogibanjem robovi počijo | Slabo lepljenje robov ali neustrezen položaj krivine | Širina lepljenja in razdalja od krivulje |
| Rezultati se med proizvodnjo spreminjajo | Sprememba temperature orodja ali hlajenja | Podatki o ponavljajočem-ciklu in hladilni sistem |
Pred spreminjanjem nastavitev je treba napako zabeležiti. Prilagodite eno glavno spremenljivko naenkrat in uporabite isto preskusno metodo po vsakem poskusu.
pogosta vprašanja
V: Ali je mogoče aluminijasto folijo in nikljevo ploščo variti brez dodajne kovine?
O: Da. Difuzijsko varjenje je mogoče oceniti za izbrane strukture aluminijaste folije in nikljeve -pločevine brez običajnega spajkanja, polnila za trdo spajkanje ali talila. Izvedljivost mora biti potrjena z dejanskimi materiali.
V: Ali lahko isti stroj vari aluminijasto ploščo in aluminijasto folijo?
O: En stroj lahko pokrije več izdelkov v svojem delovnem območju, vendar paketi aluminijastih plošč in folij običajno zahtevajo drugačna orodja in programe varjenja.
V: Ali je dvostransko -varjenje nikljeve-pločevine možno?
O: Da. Haifei je predstavil aluminijasto ploščo z nikljevimi ploščami na obeh straneh. Za vsak izdelek je treba preveriti poravnavo, porazdelitev tlaka in končno debelino.
V: Ali višja temperatura varjenja povzroči močnejši spoj?
A: Ni nujno. Prekomerna vročina lahko deformira aluminij, poveča oksidacijo ali povzroči lepljenje. Toploto, tlak, čas zadrževanja in orodje je treba prilagoditi kot en proces.
V: Ali je varjeni del mogoče prebiti ali upogniti?
O: Morda bo to mogoče, če se operacije skupne in naknadne-obdelave razvijejo skupaj. Prebijanje in upogibanje je treba vključiti v preskušanje vzorca, namesto da se domneva iz ploščatega varjenega dela.
Zahtevajte oceno varjenja-niklja
Haifeiju pošljite risbo izdelka, specifikacije za aluminij in nikelj, strukturo plasti, dimenzije vezave, zahteve za-obdelavo po varjenju in način prevzema.
Haifei lahko pregleda obdelovanec, izvede vzorčno varjenje, kjer je primerno, in priporoči ustrezen aparat za difuzijsko varjenje aluminija, zasnovo orodja in konfiguracijo-kontrole procesa.